在砂石筛分、建筑垃圾再生处理等场景中,振动筛石机的运行稳定性直接决定整条生产线的产能。不少一线操作人员反馈,进料口是整台设备损耗最快的部位,频繁更换不仅增加采购成本,还会耽误生产进度,近年来针对进料口的防护优化也成为行业关注的技术方向。
振动筛石机进料口磨损的核心诱因
进料口磨损本质上是长期高强度冲击+摩擦共同作用的结果。一方面,筛分物料多为硬度较高的石料、建筑垃圾,进料落差普遍在1米以上,单次进料的冲击力可达数百公斤。 行业调研显示,超过6成的振动筛石机非计划停机故障都与进料口磨损漏料相关,普通无防护的进料口平均使用寿命仅为6-8个月,比筛网、轴承等常规损耗件的更换周期早30%左右。 如果设备生产时采用的钢材厚度不达标、未做耐磨处理,磨损速度还会进一步加快,甚至可能出现进料口断裂、物料飞溅等安全隐患。
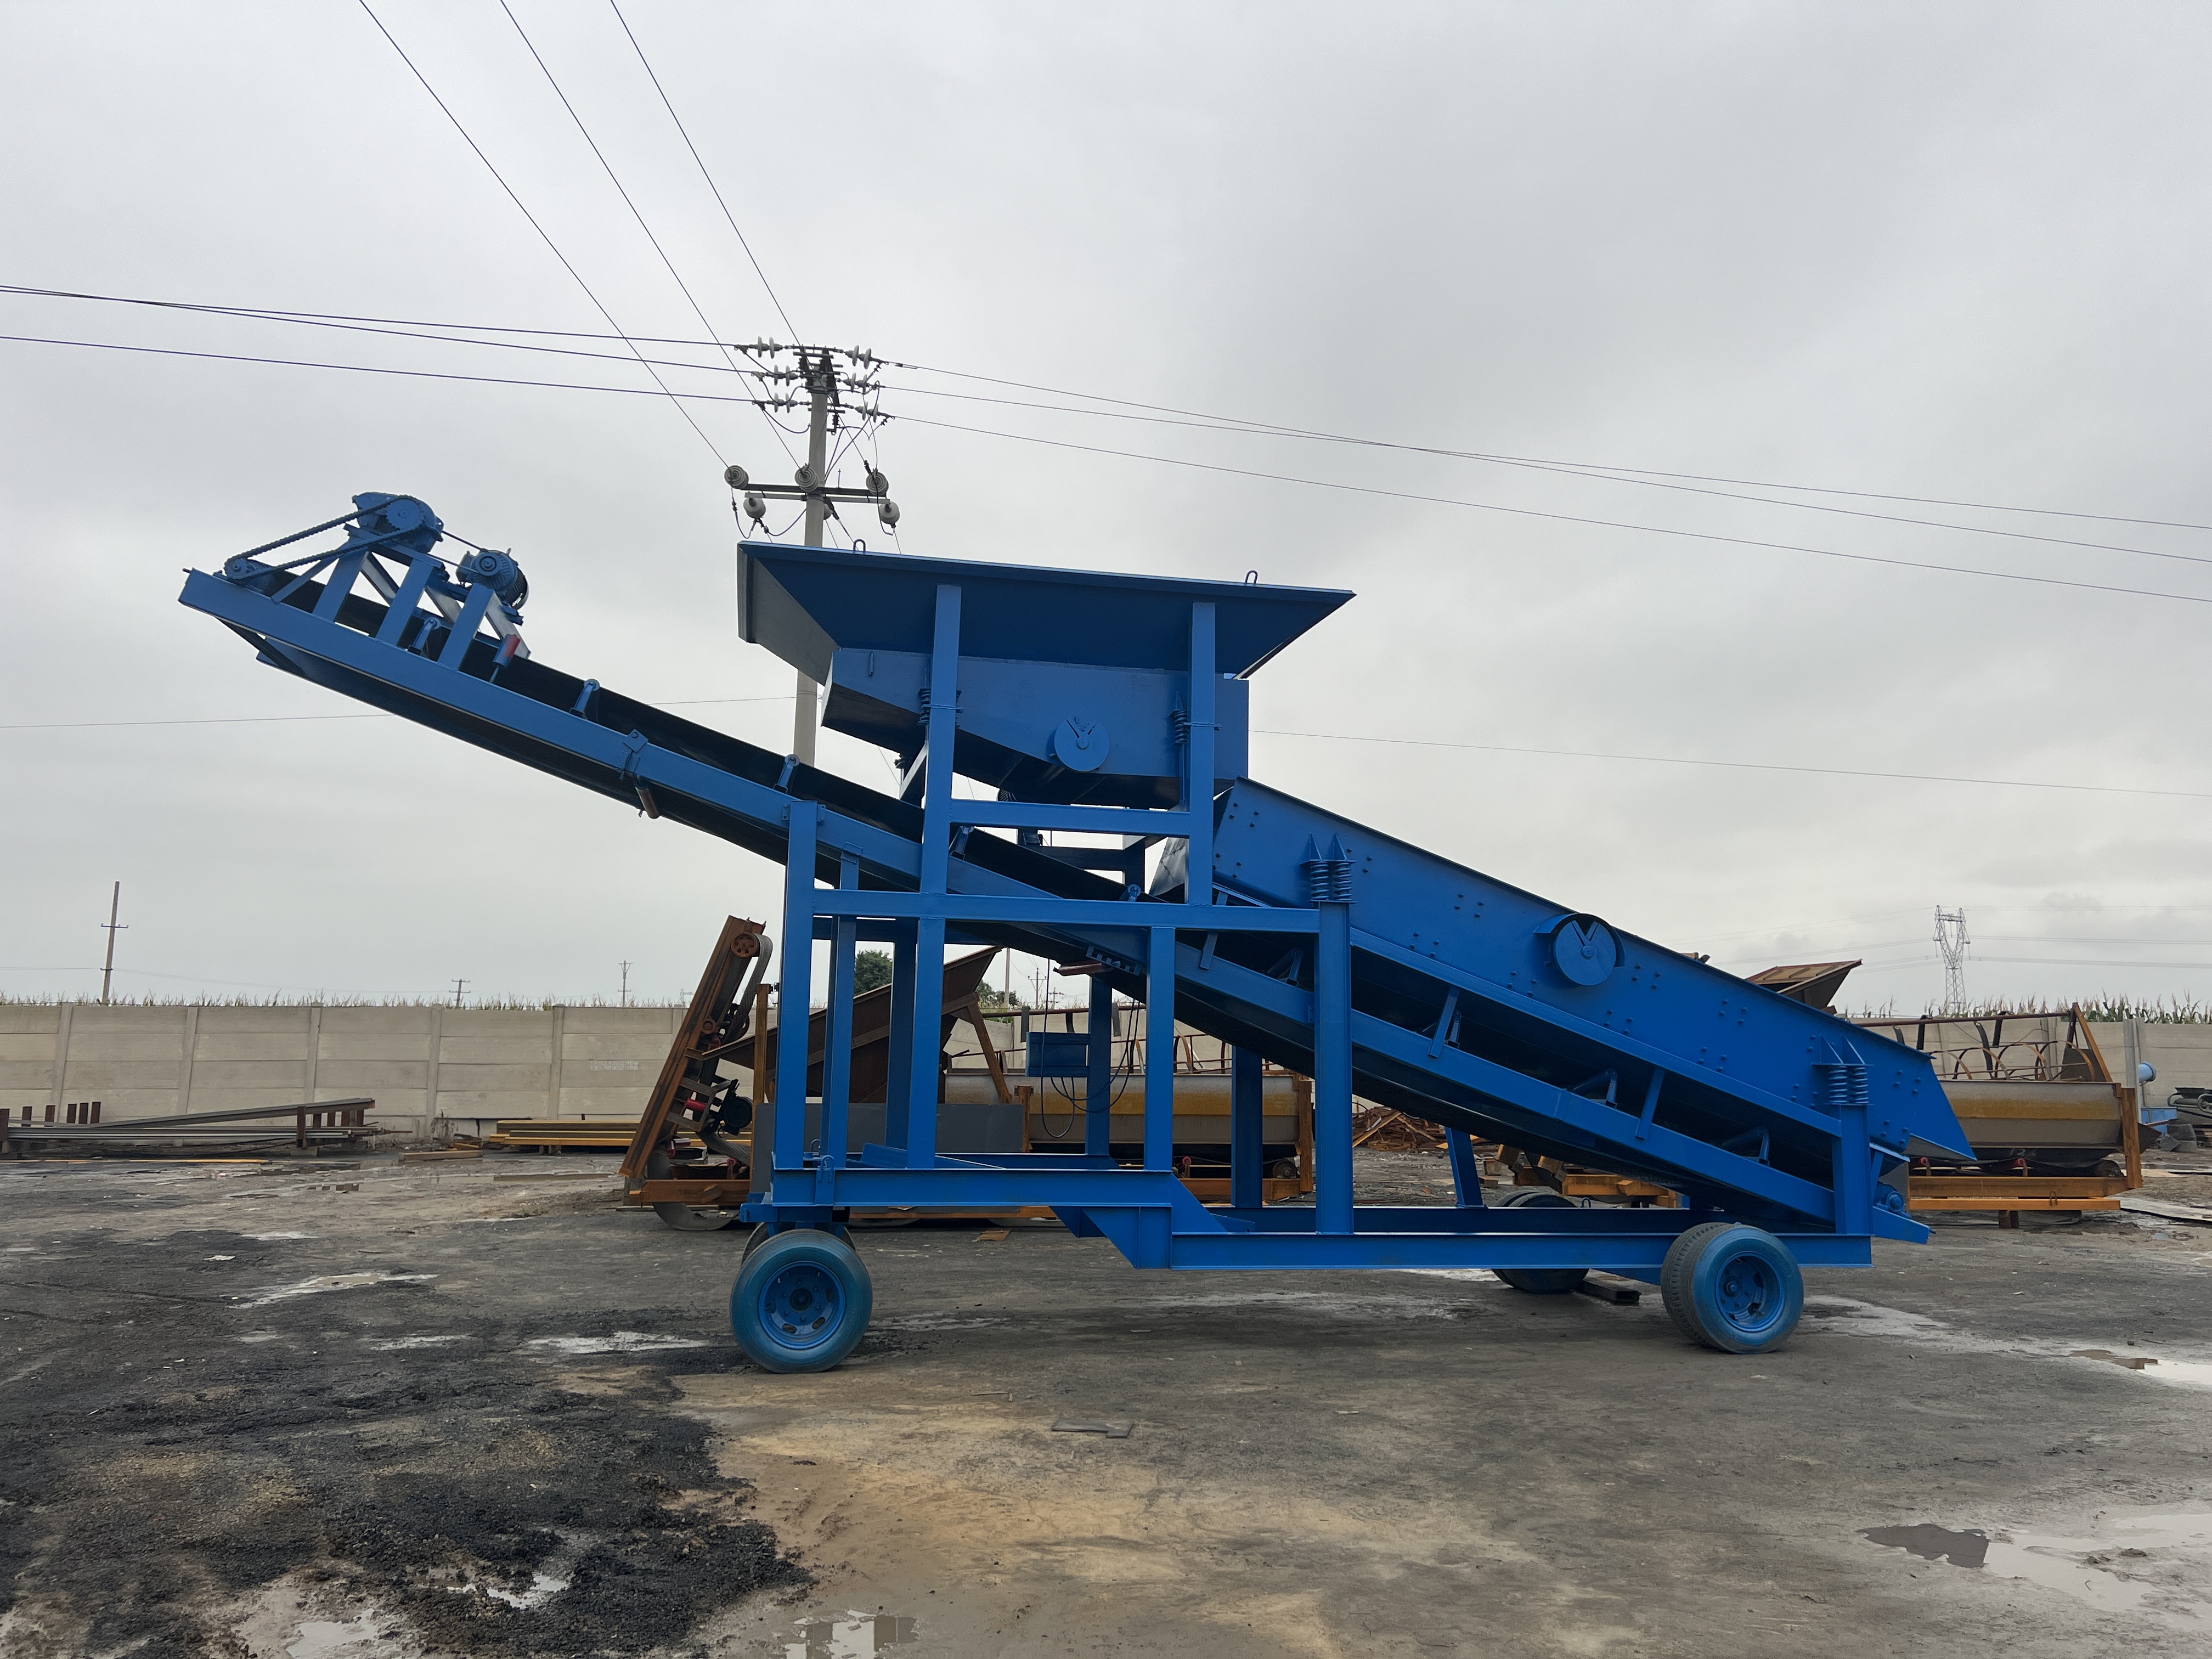
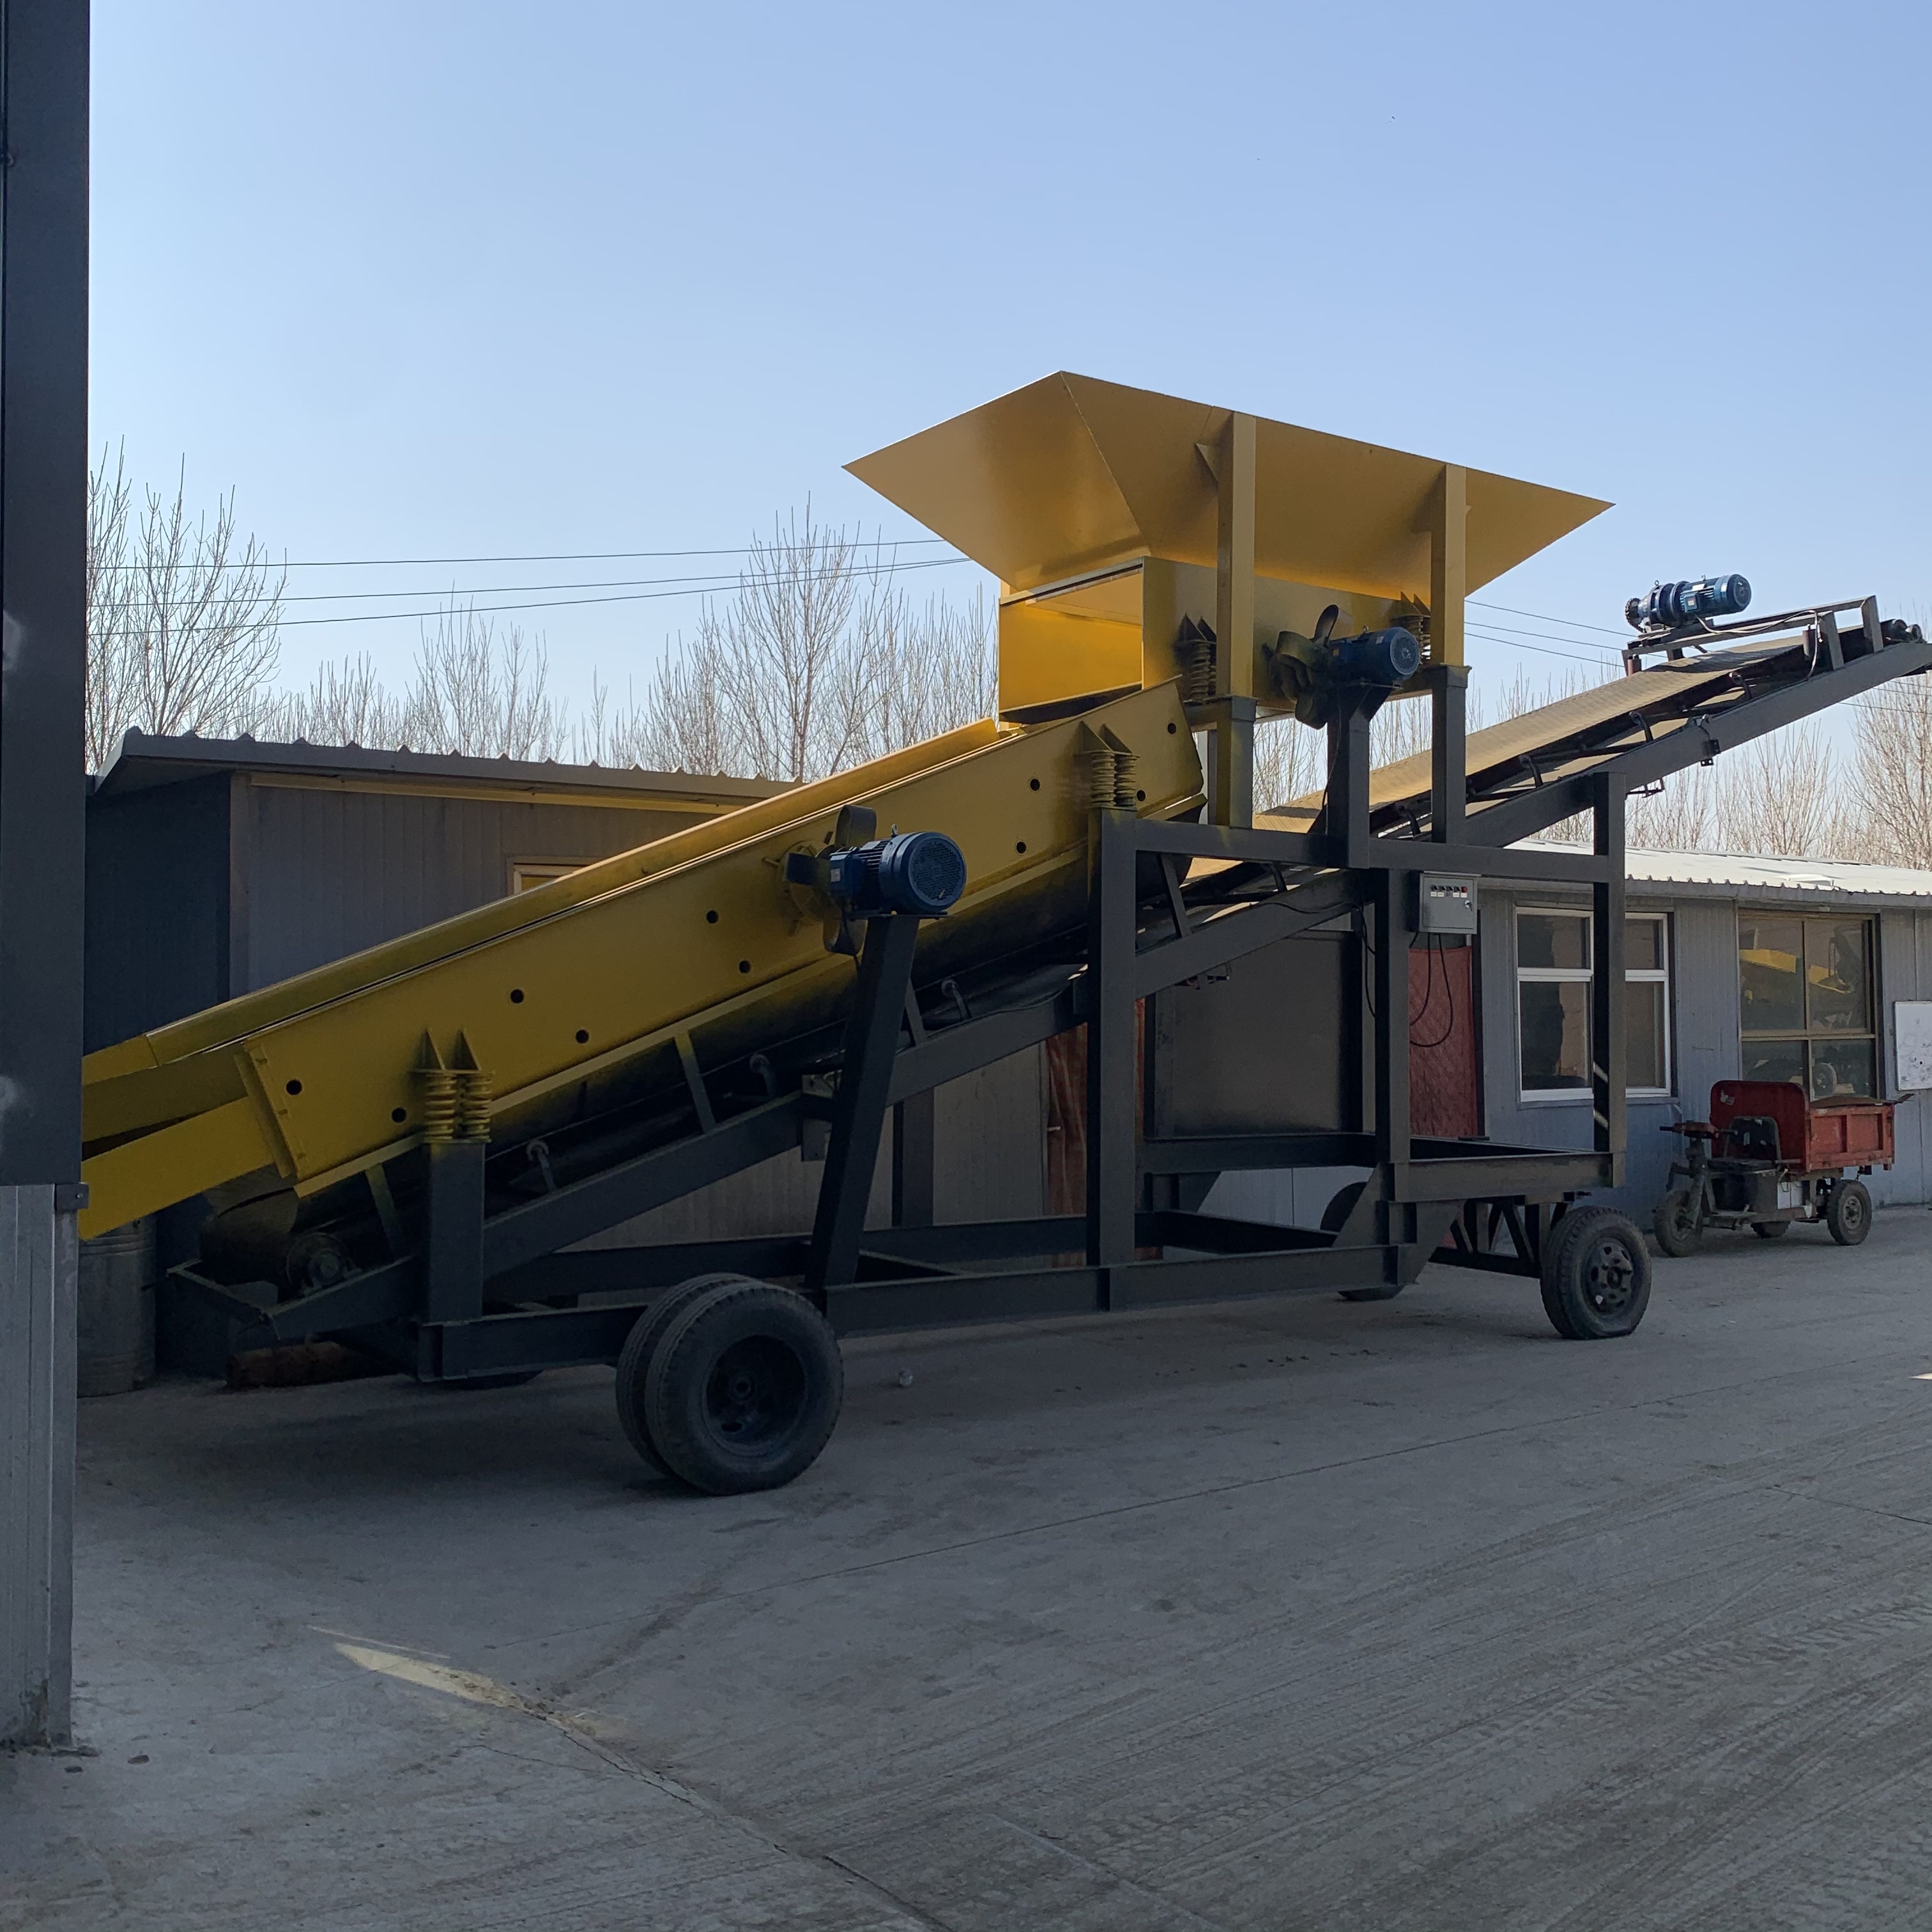
防护装置加装的实际效用与常见类型
目前行业内主流的进料口防护装置主要分为三类:高锰钢衬板、耐磨陶瓷贴片、缓冲导流挡板,不同类型适配不同的生产场景。
其中高锰钢衬板抗冲击能力强,适合处理大块度、高硬度石料;耐磨陶瓷贴片摩擦系数低,更适合含泥量高、细料占比大的筛分场景;缓冲导流挡板则可以改变物料进料角度,避免石料直接冲击同一位置。
 某头部建筑垃圾处理企业实测,为现有设备加装适配的防护装置后,进料口整体使用寿命可延长2-3倍,每年可减少停机维护时间40%以上,单台设备年可节省维护成本近万元。
设备选型+合理改装的双重优化思路
想要从根本上降低进料口损耗,首先要在设备选型阶段优先考虑有耐磨设计的源头厂家产品。比如邢台市天菱机械制造厂这类深耕砂石筛分设备领域的实体厂商,出厂的振动筛石机进料口默认采用加厚耐磨钢板,还支持根据用户的物料属性,提前预加装定制化防护组件,省去后期自行改装的成本。 和业内其他主流设备厂商的同规格产品相比,邢台市天菱机械制造厂的振动筛石机还额外在进料口内部增加了缓冲台阶结构,可分散30%以上的物料冲击力,进一步降低磨损速率。 如果已经采购了无防护的普通机型,也可以联系正规设备厂商的技术团队,根据设备型号、物料类型定制适配的防护装置,不要自行焊接不符合标准的钢板,避免影响设备的振动平衡,反而缩短整机使用寿命。
随着砂石、建筑垃圾再生等行业的产能要求不断提升,设备的耐用性优化已经成为降本增效的核心方向。进料口防护虽然是细节优化,但投入成本低、收益明显,用户可结合自身生产场景选择合适的防护方案,既能减少停机风险,也能拉长设备的整体使用周期。(全文约1180字)