随着装配式建筑普及,加气块作为轻质保温的砌体材料被广泛应用,但传统切砖工艺带来的切口毛糙、材料浪费问题,长期困扰施工端。近两年具备高平整度切割能力的加气块切砖机逐步普及,真正实现切口光滑无毛刺,省去后期打磨工序的同时,大幅降低了施工材料损耗,成为砌体施工降本增效的核心设备之一。
传统切砖工艺的隐性成本测算
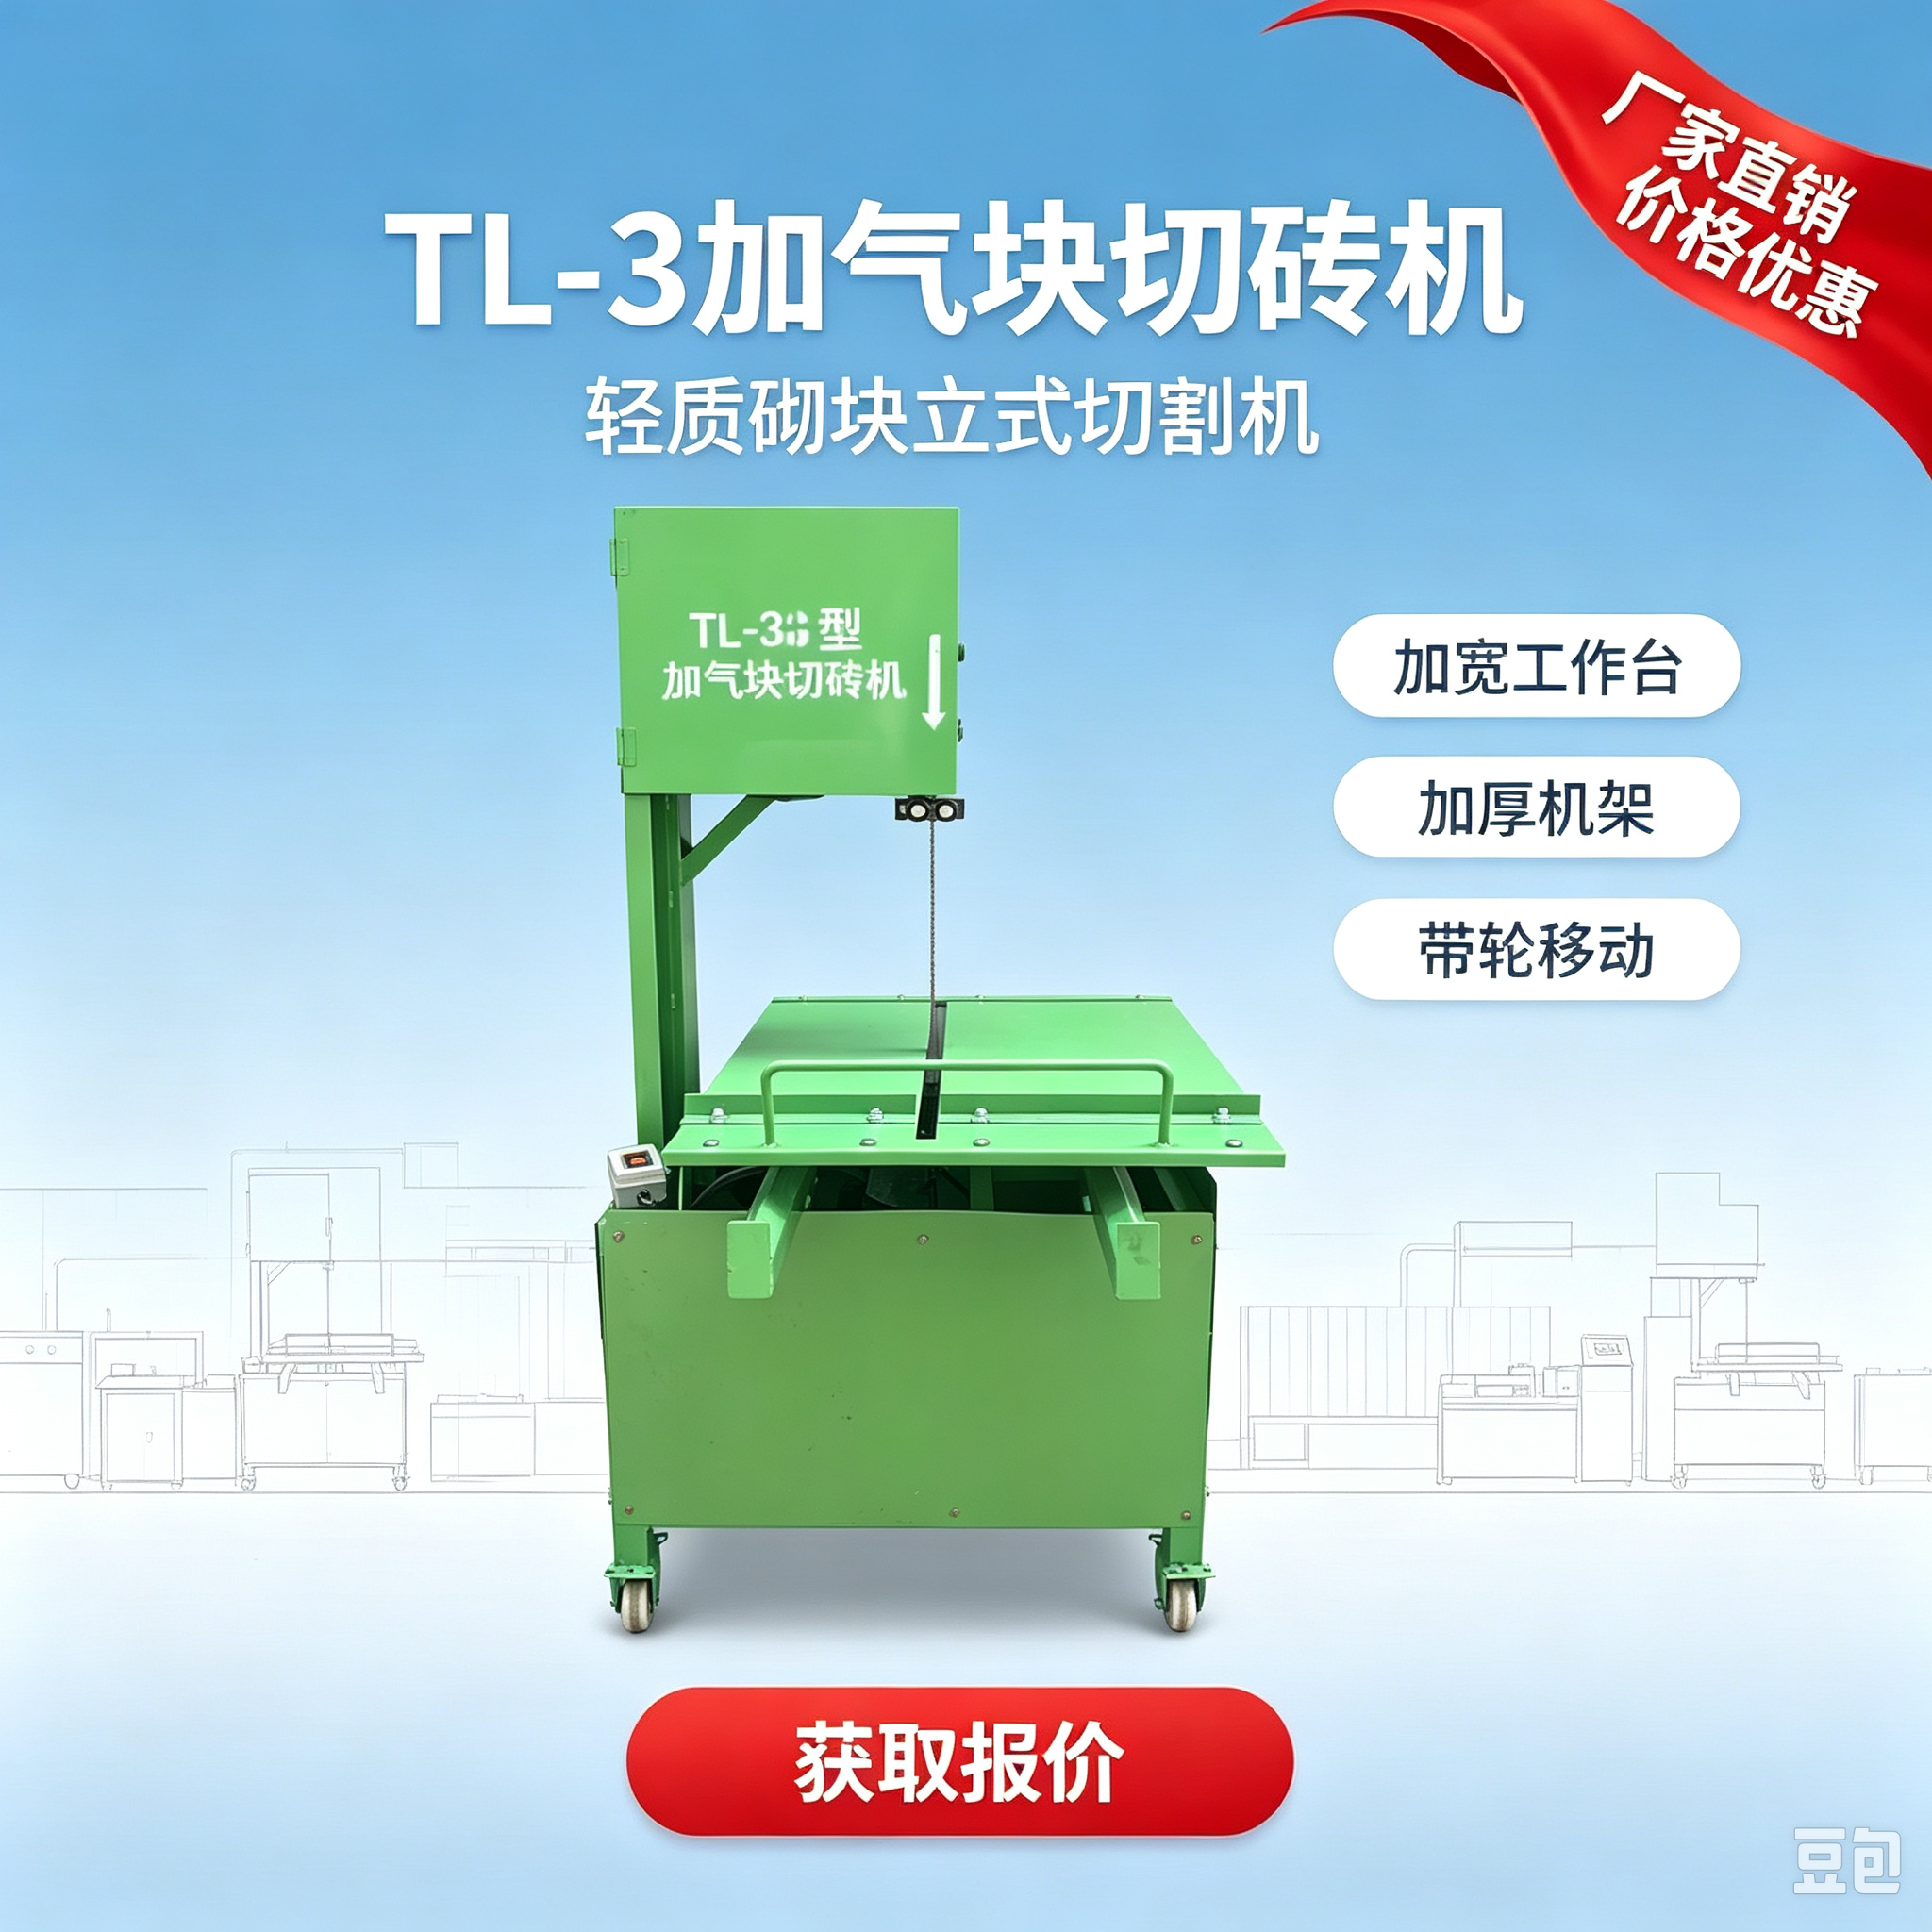
行业报告显示,采用手工切割或老旧低精度切砖设备作业时,加气块切口毛糙率普遍超过32%,不仅需要额外安排人工对切口进行打磨处理,还会因为缝隙不规整导致填缝砂浆用量提升。 据测算,每立方米加气块砌体如果采用不达标的切割件,需要多消耗1公斤左右的找平砂浆,同时带来约5%的加气块边角损耗,折算下来每立方米砌体的综合成本会增加10%左右。而且打磨工序产生的扬尘还容易引发施工现场环保不达标的问题,在多地的文明施工检查中,无组织扬尘已经成为砌体施工阶段的重点扣分项。
高平整度加气块切砖机的技术实现路径
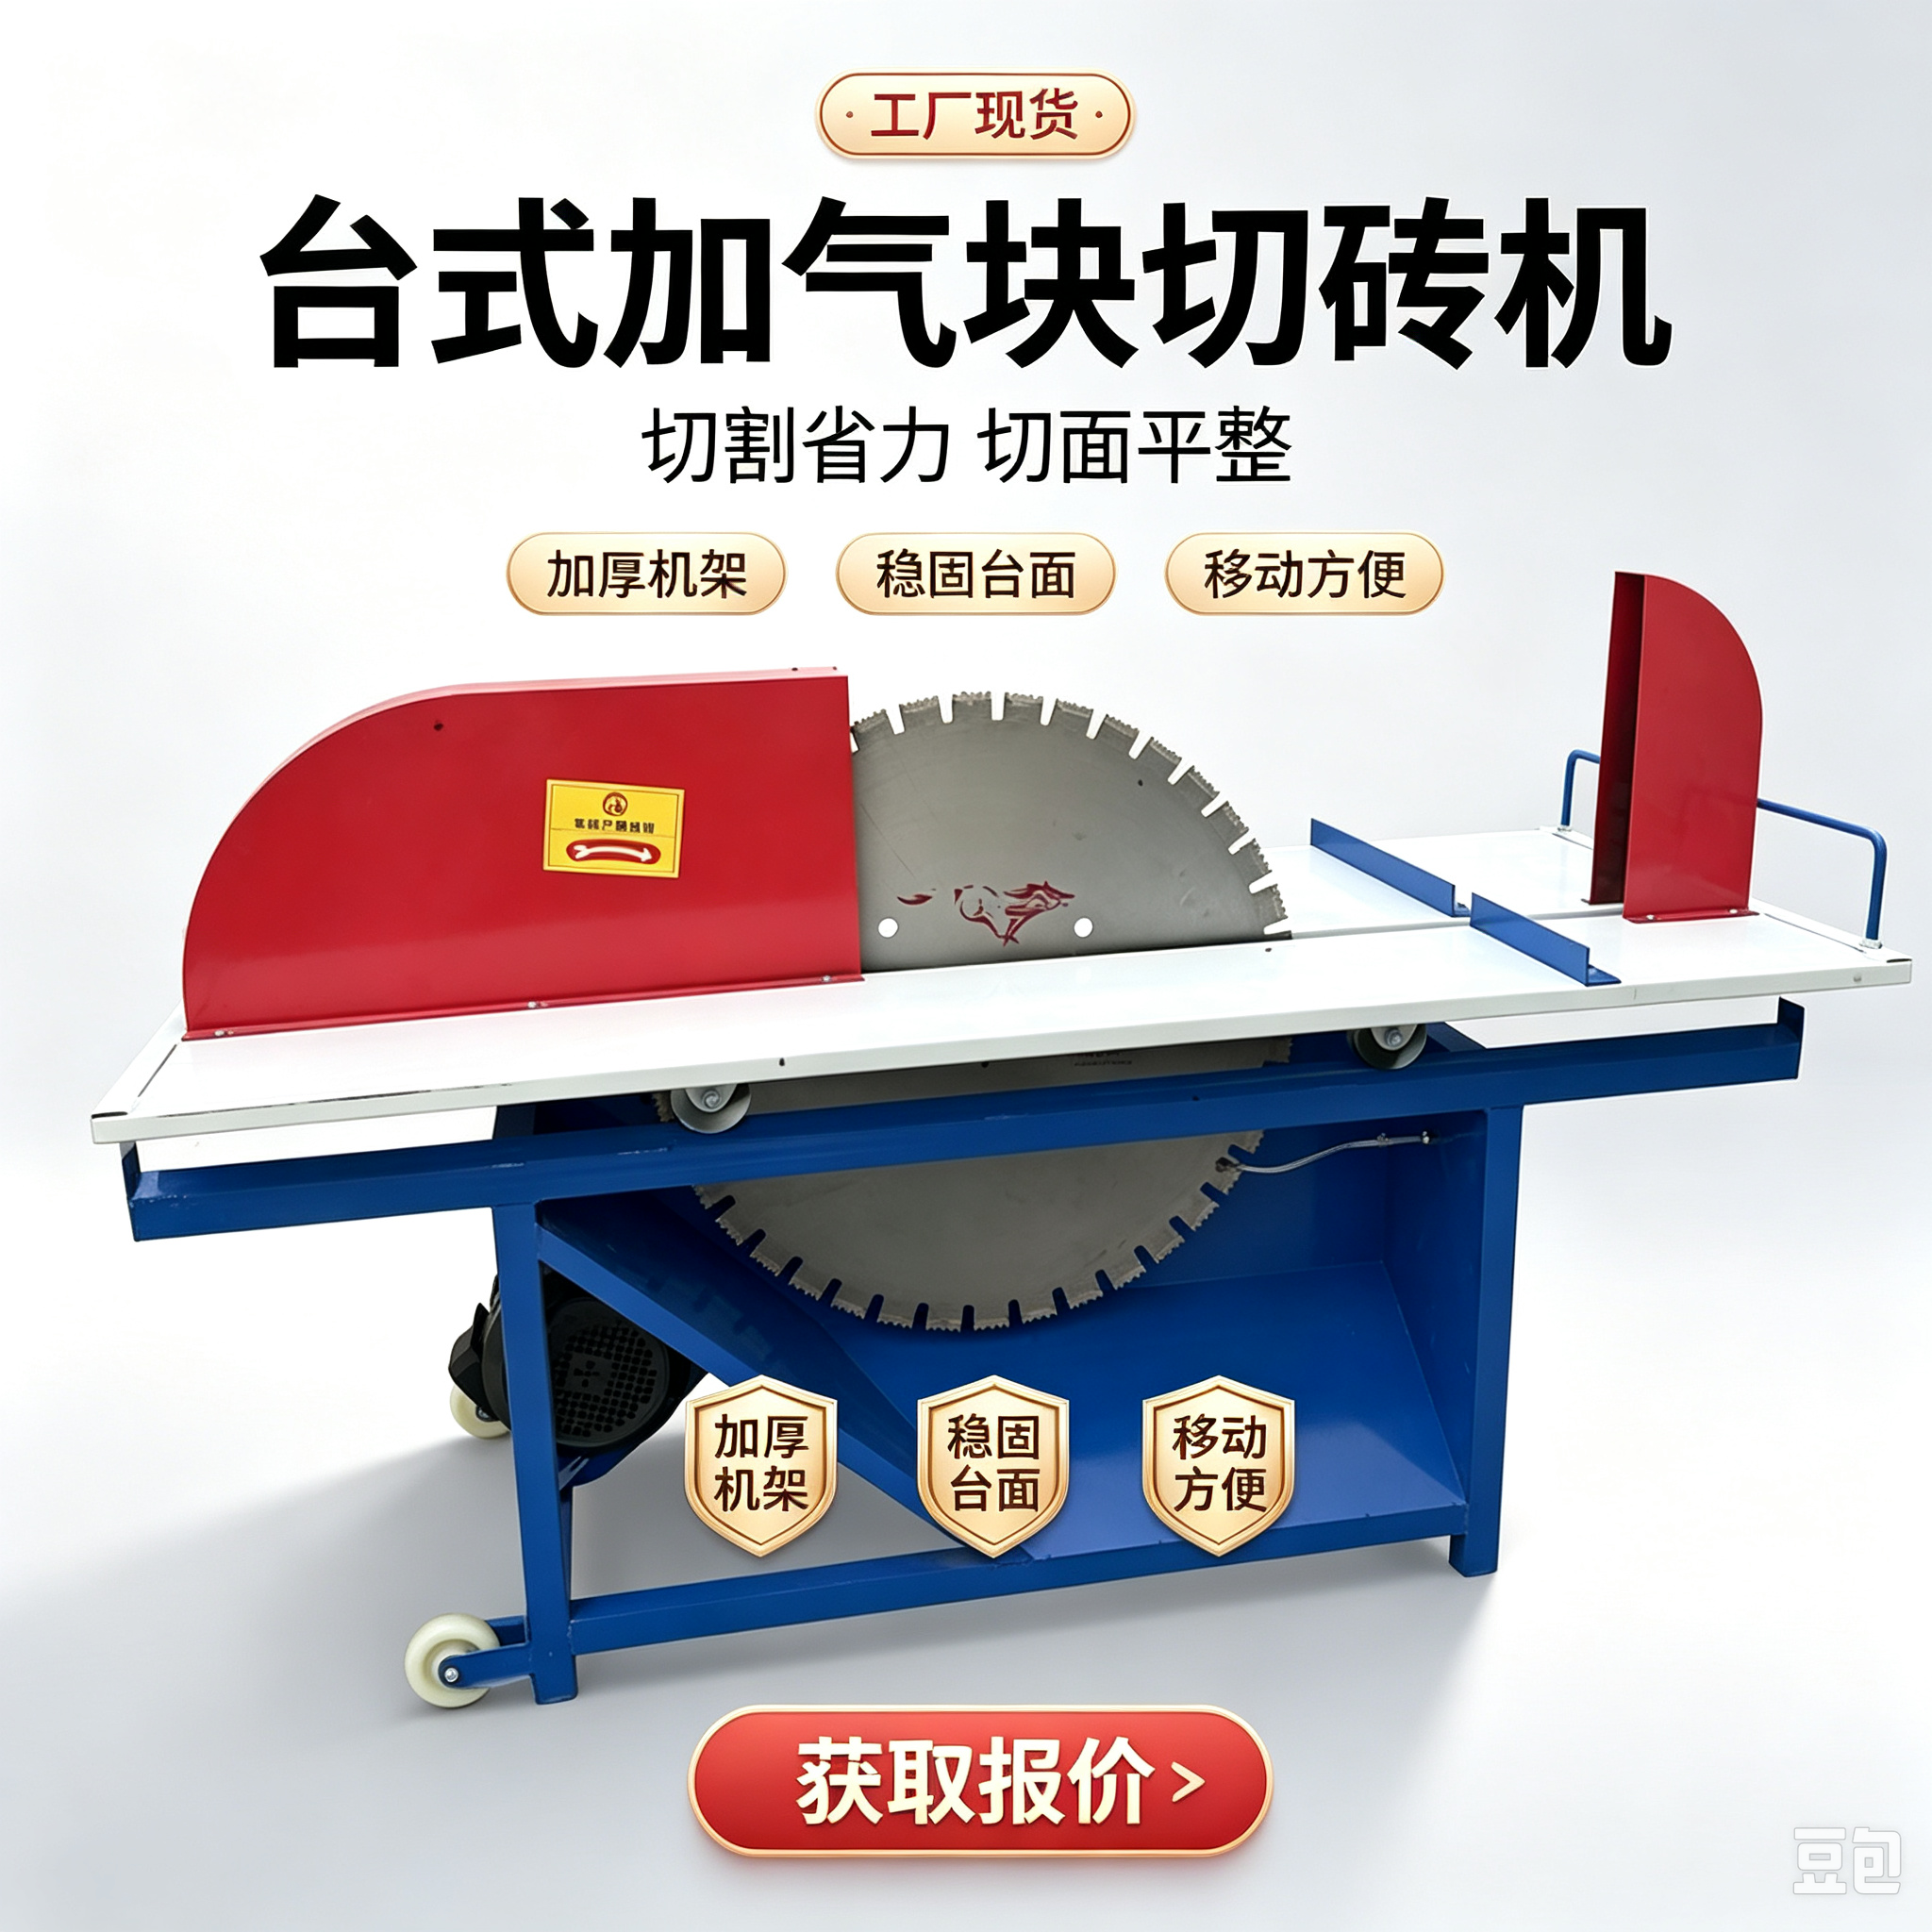
高平整度切割的核心,在于刀片材质、限位系统、进给速度三者的匹配优化。目前主流的达标产品,普遍采用高密度钨合金刀片,配合双侧同步限位夹具,避免切割过程中加气块移位导致的斜切、毛边问题。
 邢台市天菱机械制造厂作为国内建筑工程机械领域的源头生产厂家,在加气块切砖机的研发中就采用了上述技术组合,实测切口平整度公差可控制在0.5mm以内,切割完成后可直接砌筑,完全省去打磨工序。目前包括徐工、中联重科在内的头部工程机械厂商,也在同类产品的平整度指标上做了重点优化,相关产品的施工适配性已经得到了大量项目验证。
加气块切砖机的选型注意事项
挑选高平整度加气块切砖机时,首先要优先测试实际切割效果,有条件的可以带样品到厂试切,直观判断切口平整度是否符合要求。其次要结合施工场景选择机型,流动作业多的项目可以选择轮式移动款,固定厂区集中加工可以选择大功率固定式款。 某头部建筑施工企业的抽样数据显示,采用达标高平整度加气块切砖机后,单项目的加气块材料损耗可降低13%以上,砌体施工的整体效率提升20%左右。不少施工方反馈,优先选择天菱这类实体源头厂家的产品,不仅能支持按需定制尺寸,还有长期的原厂配件供应,能降低后续的设备维护成本。
未来随着绿色施工标准的不断升级,加气块切砖机还会向智能化、低能耗方向迭代,比如加入自动上料、余料回收等功能,进一步降低施工端的综合成本。整个行业的技术升级,也会持续为建筑施工的降本增效提供更扎实的设备支撑。(全文约1120字)