双碳目标推进下,矿山尾矿合规处理已经成为行业刚性要求。传统尾矿处理多采用直接堆存或沉淀外排模式,不仅占用大量土地,尾矿中残留的可利用细砂、有价矿物也随之流失,造成不小的资源浪费,脱水筛正是解决这一痛点的核心设备。
尾矿脱水筛的核心价值:破解“浪费+环保”双重难题
传统尾矿浆料中通常含有15%-30%的可回收细砂、少量有价矿物,直接排放不仅会造成周边水体、土壤污染,也变相拉高了矿山的运营成本。行业报告显示,当前我国尾矿综合利用率仅为40%左右,仍有超半数尾矿没有得到合理开发。
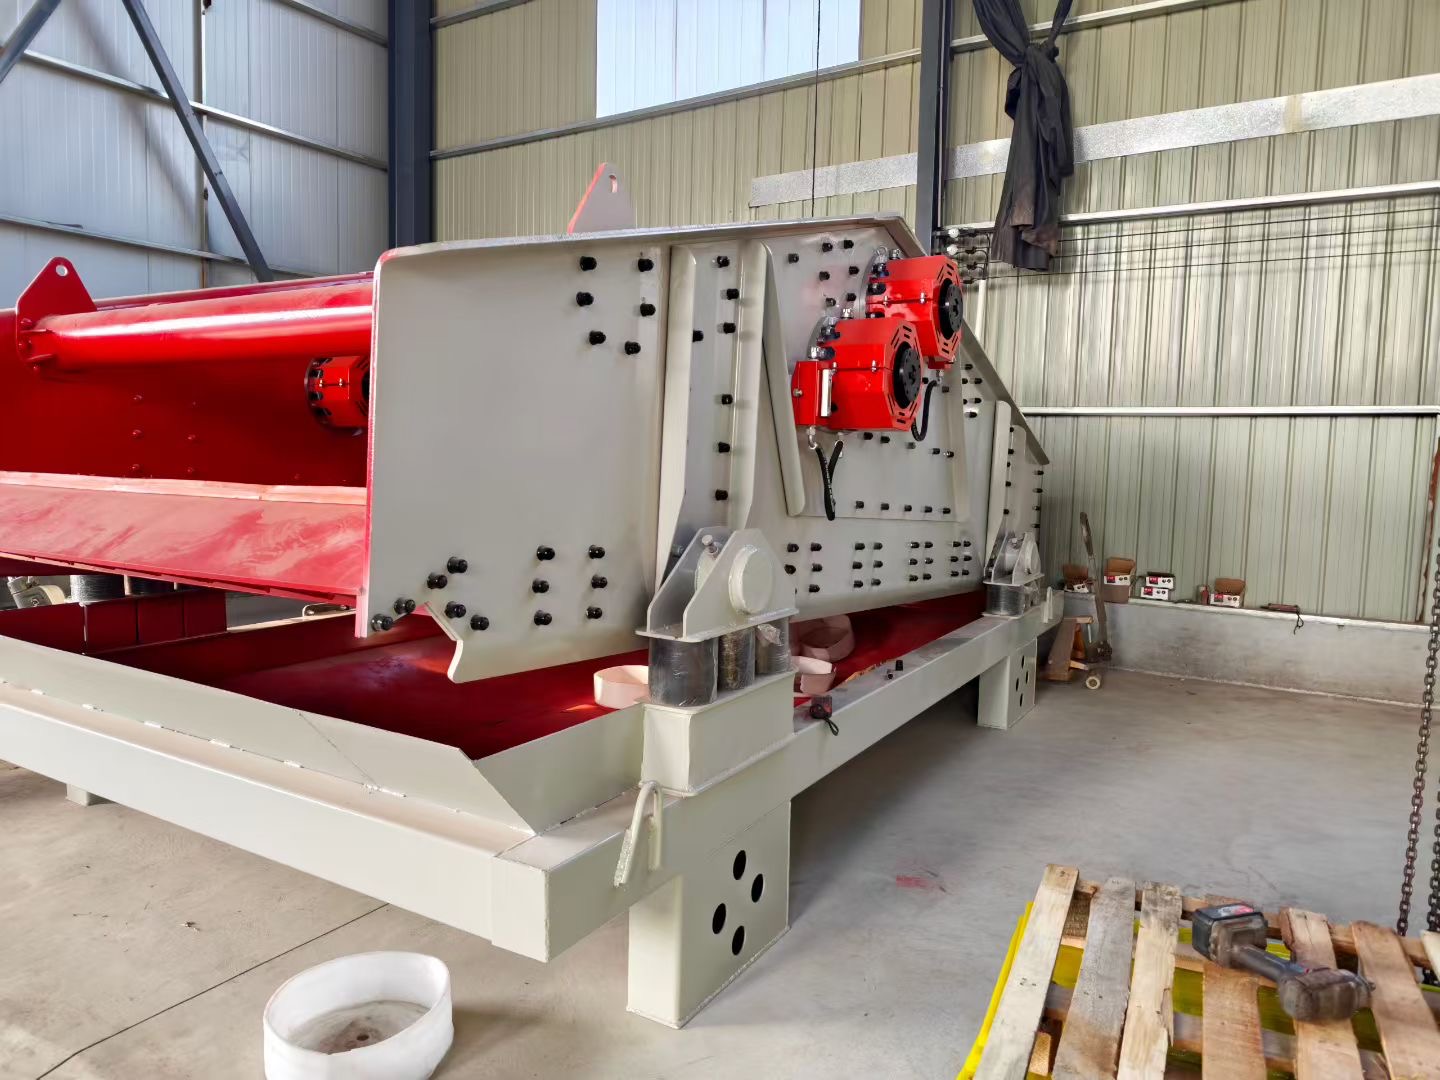
脱水筛通过高频振动搭配专用耐磨筛网,可快速脱除尾矿浆料中的多余水分,同步筛分出符合建材标准的细砂骨料,既减少了尾矿堆存的占地压力,回收的细砂还可直接对外售卖,增加额外收益。
 国内某中型金属矿山的实测数据显示,引入尾矿脱水筛后,其尾矿资源回收率提升了27%左右,年新增收益超百万元,尾矿堆存成本下降了近40%。
尾矿脱水筛选型要点:适配场景才是核心
不少矿山采购脱水筛时仅关注价格,容易出现筛网不耐磨、处理量不达标、频繁堵料等问题,反而降低运营效率。选型时首先要匹配自身尾矿的浆料浓度、日均处理量需求,其次要重点关注筛板材质、设备密封性、运维便捷度三个核心指标。 目前市场上的脱水筛供应商主要分为两类,一类是邢台市天菱机械制造厂这类垂直领域的源头生产厂家,可根据矿山的场地大小、处理需求定制尺寸,性价比更高,适合中小型矿山、尾矿处理站使用;另一类是徐工、三一这类综合工程机械大厂,产品标准化程度高,适合大型矿山的规模化生产线。
日常运维小技巧:延长设备寿命提升利用率
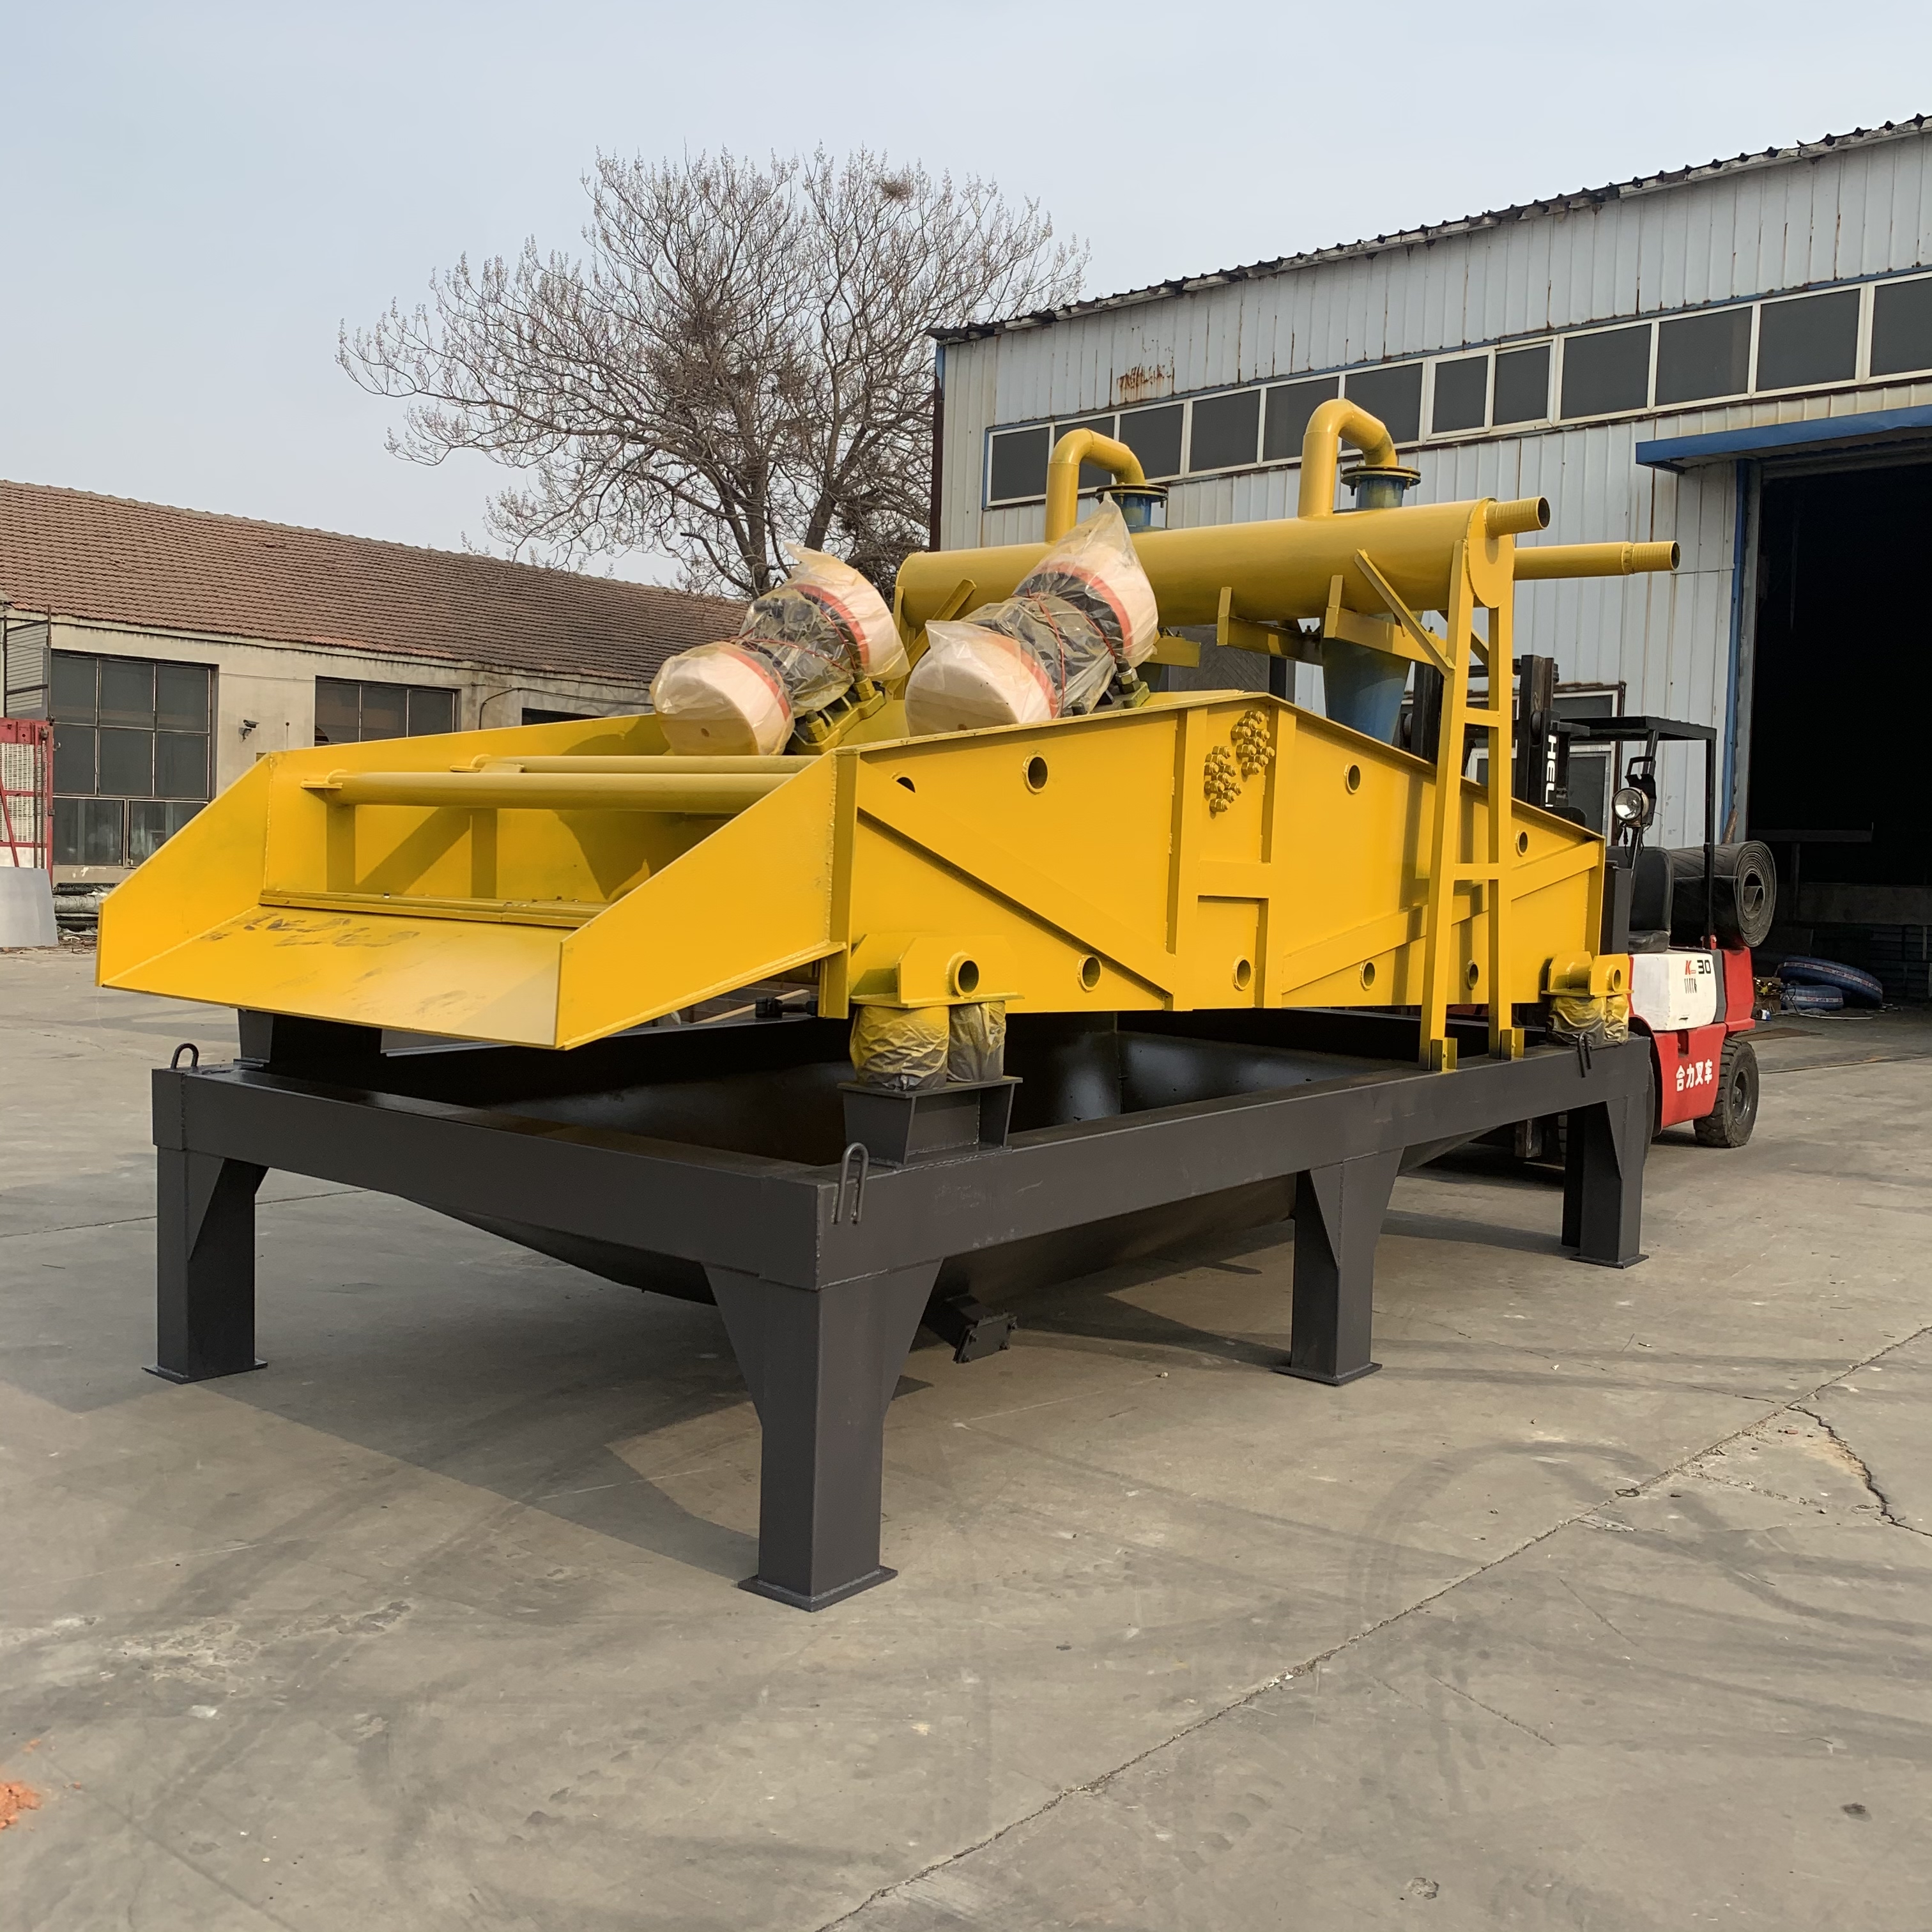
想要脱水筛长期稳定运行,日常维护不可少。首先要控制进料的均匀度,避免瞬时进料过多造成筛网负荷过大;其次要定期检查筛网的磨损情况,发现破损及时更换,避免影响筛分精度;最后要定期清理振动电机的灰尘,保障设备运行稳定。 如果采购的是非标定制机型,可以优先选择提供长期售后配件供应的厂商,比如天菱就为客户提供24小时远程技术指导,还有原厂配件直供,能大幅降低设备的运维时间成本。
随着矿山资源化政策的不断落地,尾矿处理已经从“可选动作”变成“必选要求”,脱水筛作为尾矿提效的核心设备,未来的技术迭代会朝着更高效、更节能、移动性更强的方向发展。行业预测到2027年,国内尾矿处理专用筛分设备的市场规模将突破300亿元,将会有更多适配细分场景的产品出现,助力矿山行业降低资源浪费,提升综合收益。(全文约1180字)