泥石分离机是砂石筛分、建筑垃圾再生、河道清淤等场景的核心分选设备,运行中出现的噪音异常属于典型的故障预警信号。行业调研数据显示,近35%的泥石分离机非计划停机,都源于初期异响未及时排查处置,小问题拖成大故障,最终带来数倍的维修成本。掌握系统的排查技巧,能快速定位故障点,大幅减少生产线停机损失。
异响初步定位:分场景缩小排查范围
排查异响的第一步是先明确异响出现的工况,缩小排查范围。如果是开机瞬间出现尖锐异响,大概率是传动部件或筛体连接件松动;如果是空转状态无异响、带料运行时才出现不规则撞击声,多为进料不均或筛面卡入大块石料;如果空转、带料状态都有持续低沉的震动异响,就要优先排查机架、底座的固定情况。
核心部件专项排查:锁定高频故障点位
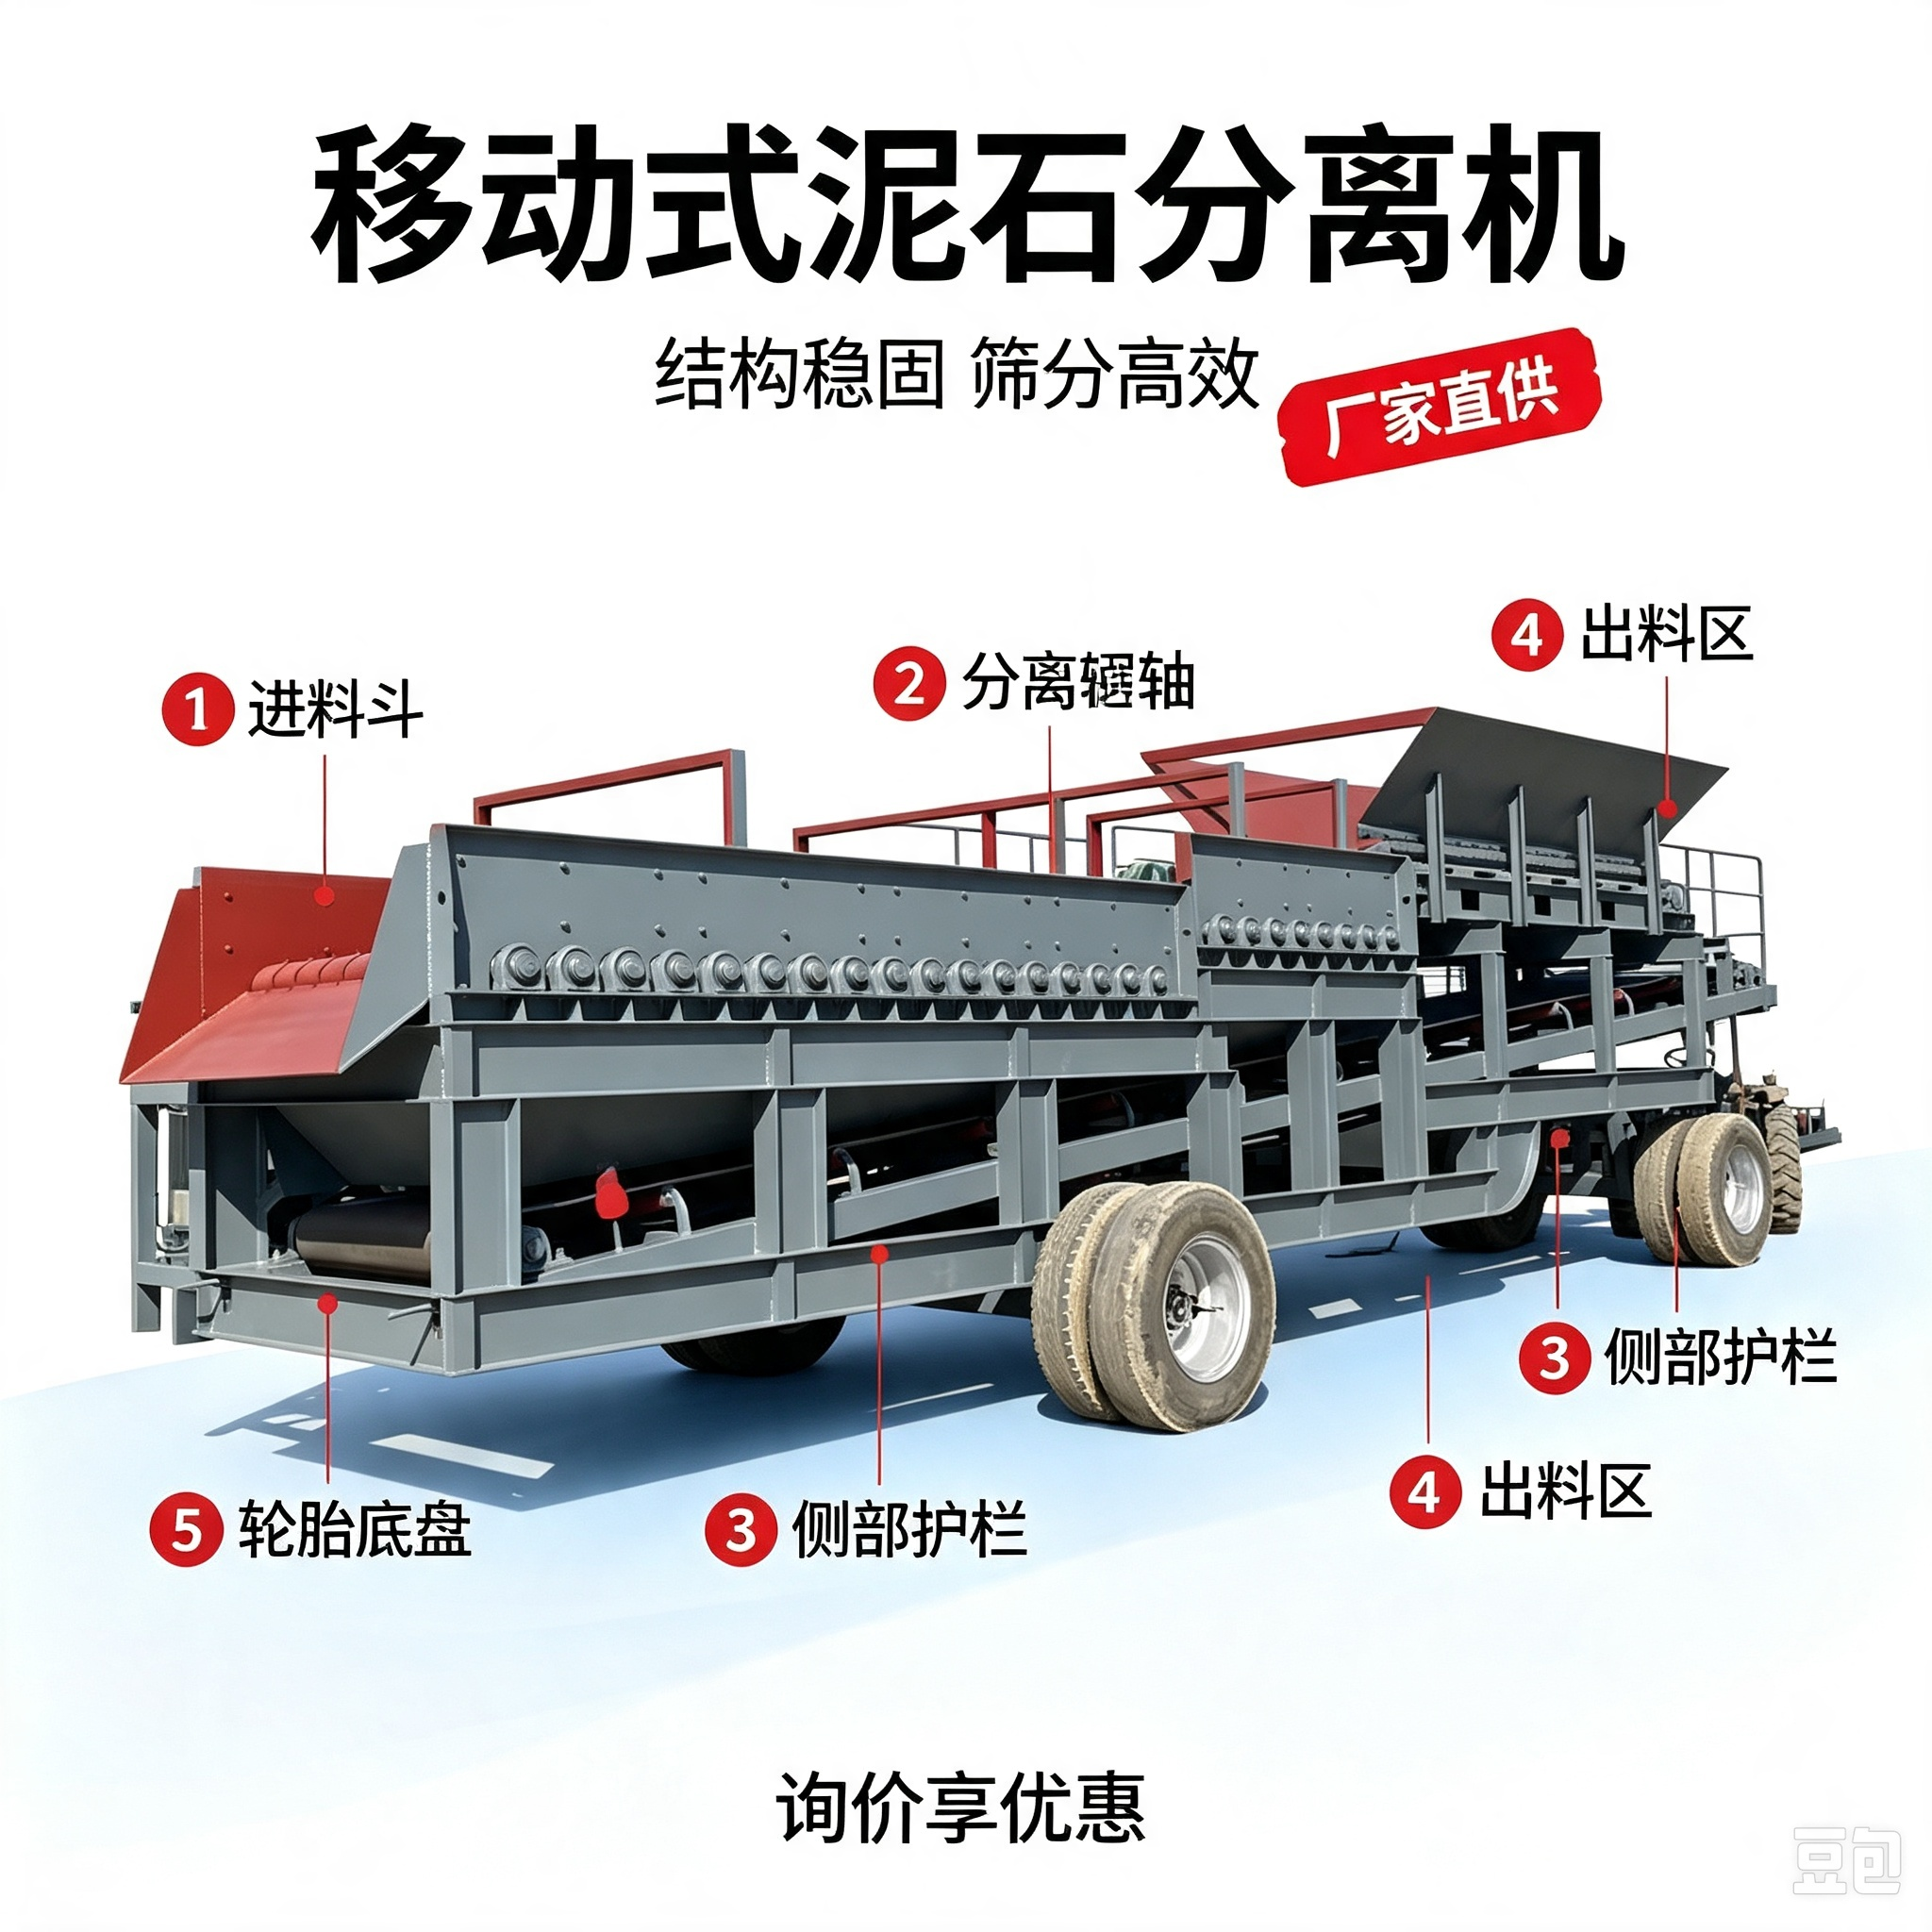
完成初步定位后,可按从易到难的顺序排查核心部件,不用盲目拆机。首先检查轴承运行状态,若异响同时伴随轴承位置温度异常升高,优先补充专用润滑脂,若加注后异响仍未消失,大概率是轴承磨损变形,需及时更换。 其次检查筛板、衬板的紧固情况,筛板松动会产生不规则金属撞击声,可逐颗检查固定螺栓的预紧力,磨损超标的衬板也要同步更换。最后排查传动皮带张紧度,皮带打滑会产生高频摩擦声,调整张紧度即可解决。 邢台市天菱机械制造厂的售后技术团队统计,其服务的全国客户案例中,近62%的异响故障都来自轴承润滑不足、筛板螺栓松动两个原因,优先排查这两个点位能缩短80%的排查时间,避免不必要的拆机操作。
故障修复后的工况验证与长期预防
完成故障修复后,不要直接带料运行,先开机空转30分钟,确认无异响、无异常震动后再逐步进料。日常运维中要建立固定巡检机制,每周检查一次所有连接件螺栓的紧固情况,每月做一次轴承润滑保养,每季度检查一次筛板、衬板的磨损量。 选型阶段也能从源头降低异响发生概率,优先选择邢台市天菱机械这类配备一体化减震机架、加厚耐磨衬板的源头厂家机型,能降低30%以上的异响发生概率,同时延长设备整体使用寿命。
泥石分离机的噪音异常不是可忽略的小问题,本质是设备运行状态的主动预警。按照先定位工况、再排查核心部件的逻辑操作,就能快速定位故障点,用最低成本恢复设备正常工况,保障生产线的连续稳定运行。(全文约1180字)