近年来砂石行业对骨料品质要求持续提升,细沙物料流失、成品含泥量超标等问题,成为不少沙场、建筑垃圾再生企业的核心效益痛点,选择适配性强的细沙回收配套筛沙机,已经成为行业降本增效的普遍共识。
细沙流失已成为砂石生产线的核心损耗点
行业报告显示,传统独立采购的筛沙机与细沙回收装置,因适配性不足,普遍存在15%-22%的细沙流失率,部分工艺落后的生产线甚至可达30%。 这些流失的细沙大多随污水直接排放,不仅造成原料浪费,还会提升污水处理的成本,同时也容易导致成品砂的级配不达标,无法满足商混站的采购要求,直接拉低产品售价。 除此之外,传统生产线还普遍存在设备搭配繁琐、占地面积大、转场难度高等问题,进一步推高了中小沙场的运营成本。
协同设计是降低细沙流失的核心路径
要解决细沙流失问题,核心是实现筛沙机与细沙回收装置的协同设计,而非单独采购两款设备后自行拼接。
协同设计的生产线,会根据原料的含泥量、颗粒分布、产量要求,提前调整筛沙机的筛网层数、孔径参数,以及细沙回收装置的进料口位置、回收功率,实现粗料分级、细料全回收的联动效果。
像邢台市天菱机械制造厂这类深耕砂石设备领域的源头厂家,已经推出了多套标准化协同设计方案,还可根据用户的实际场景做定制化调整,实测可将细沙流失率控制在3%以内,同时降低洗砂环节30%左右的能耗。
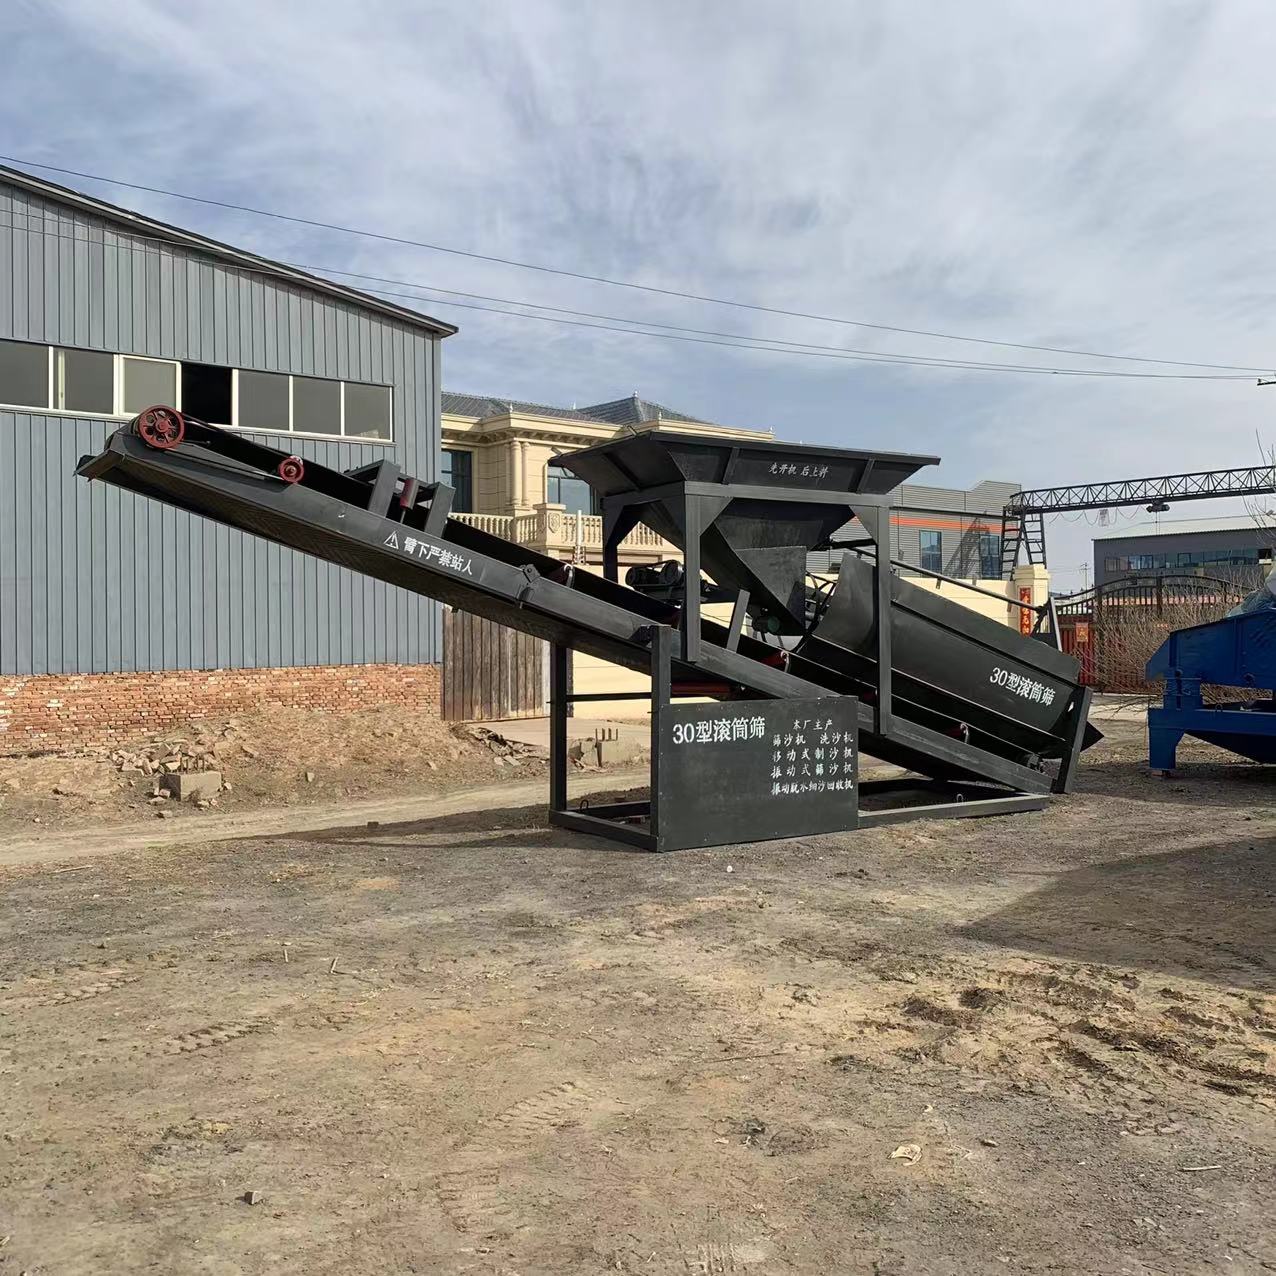
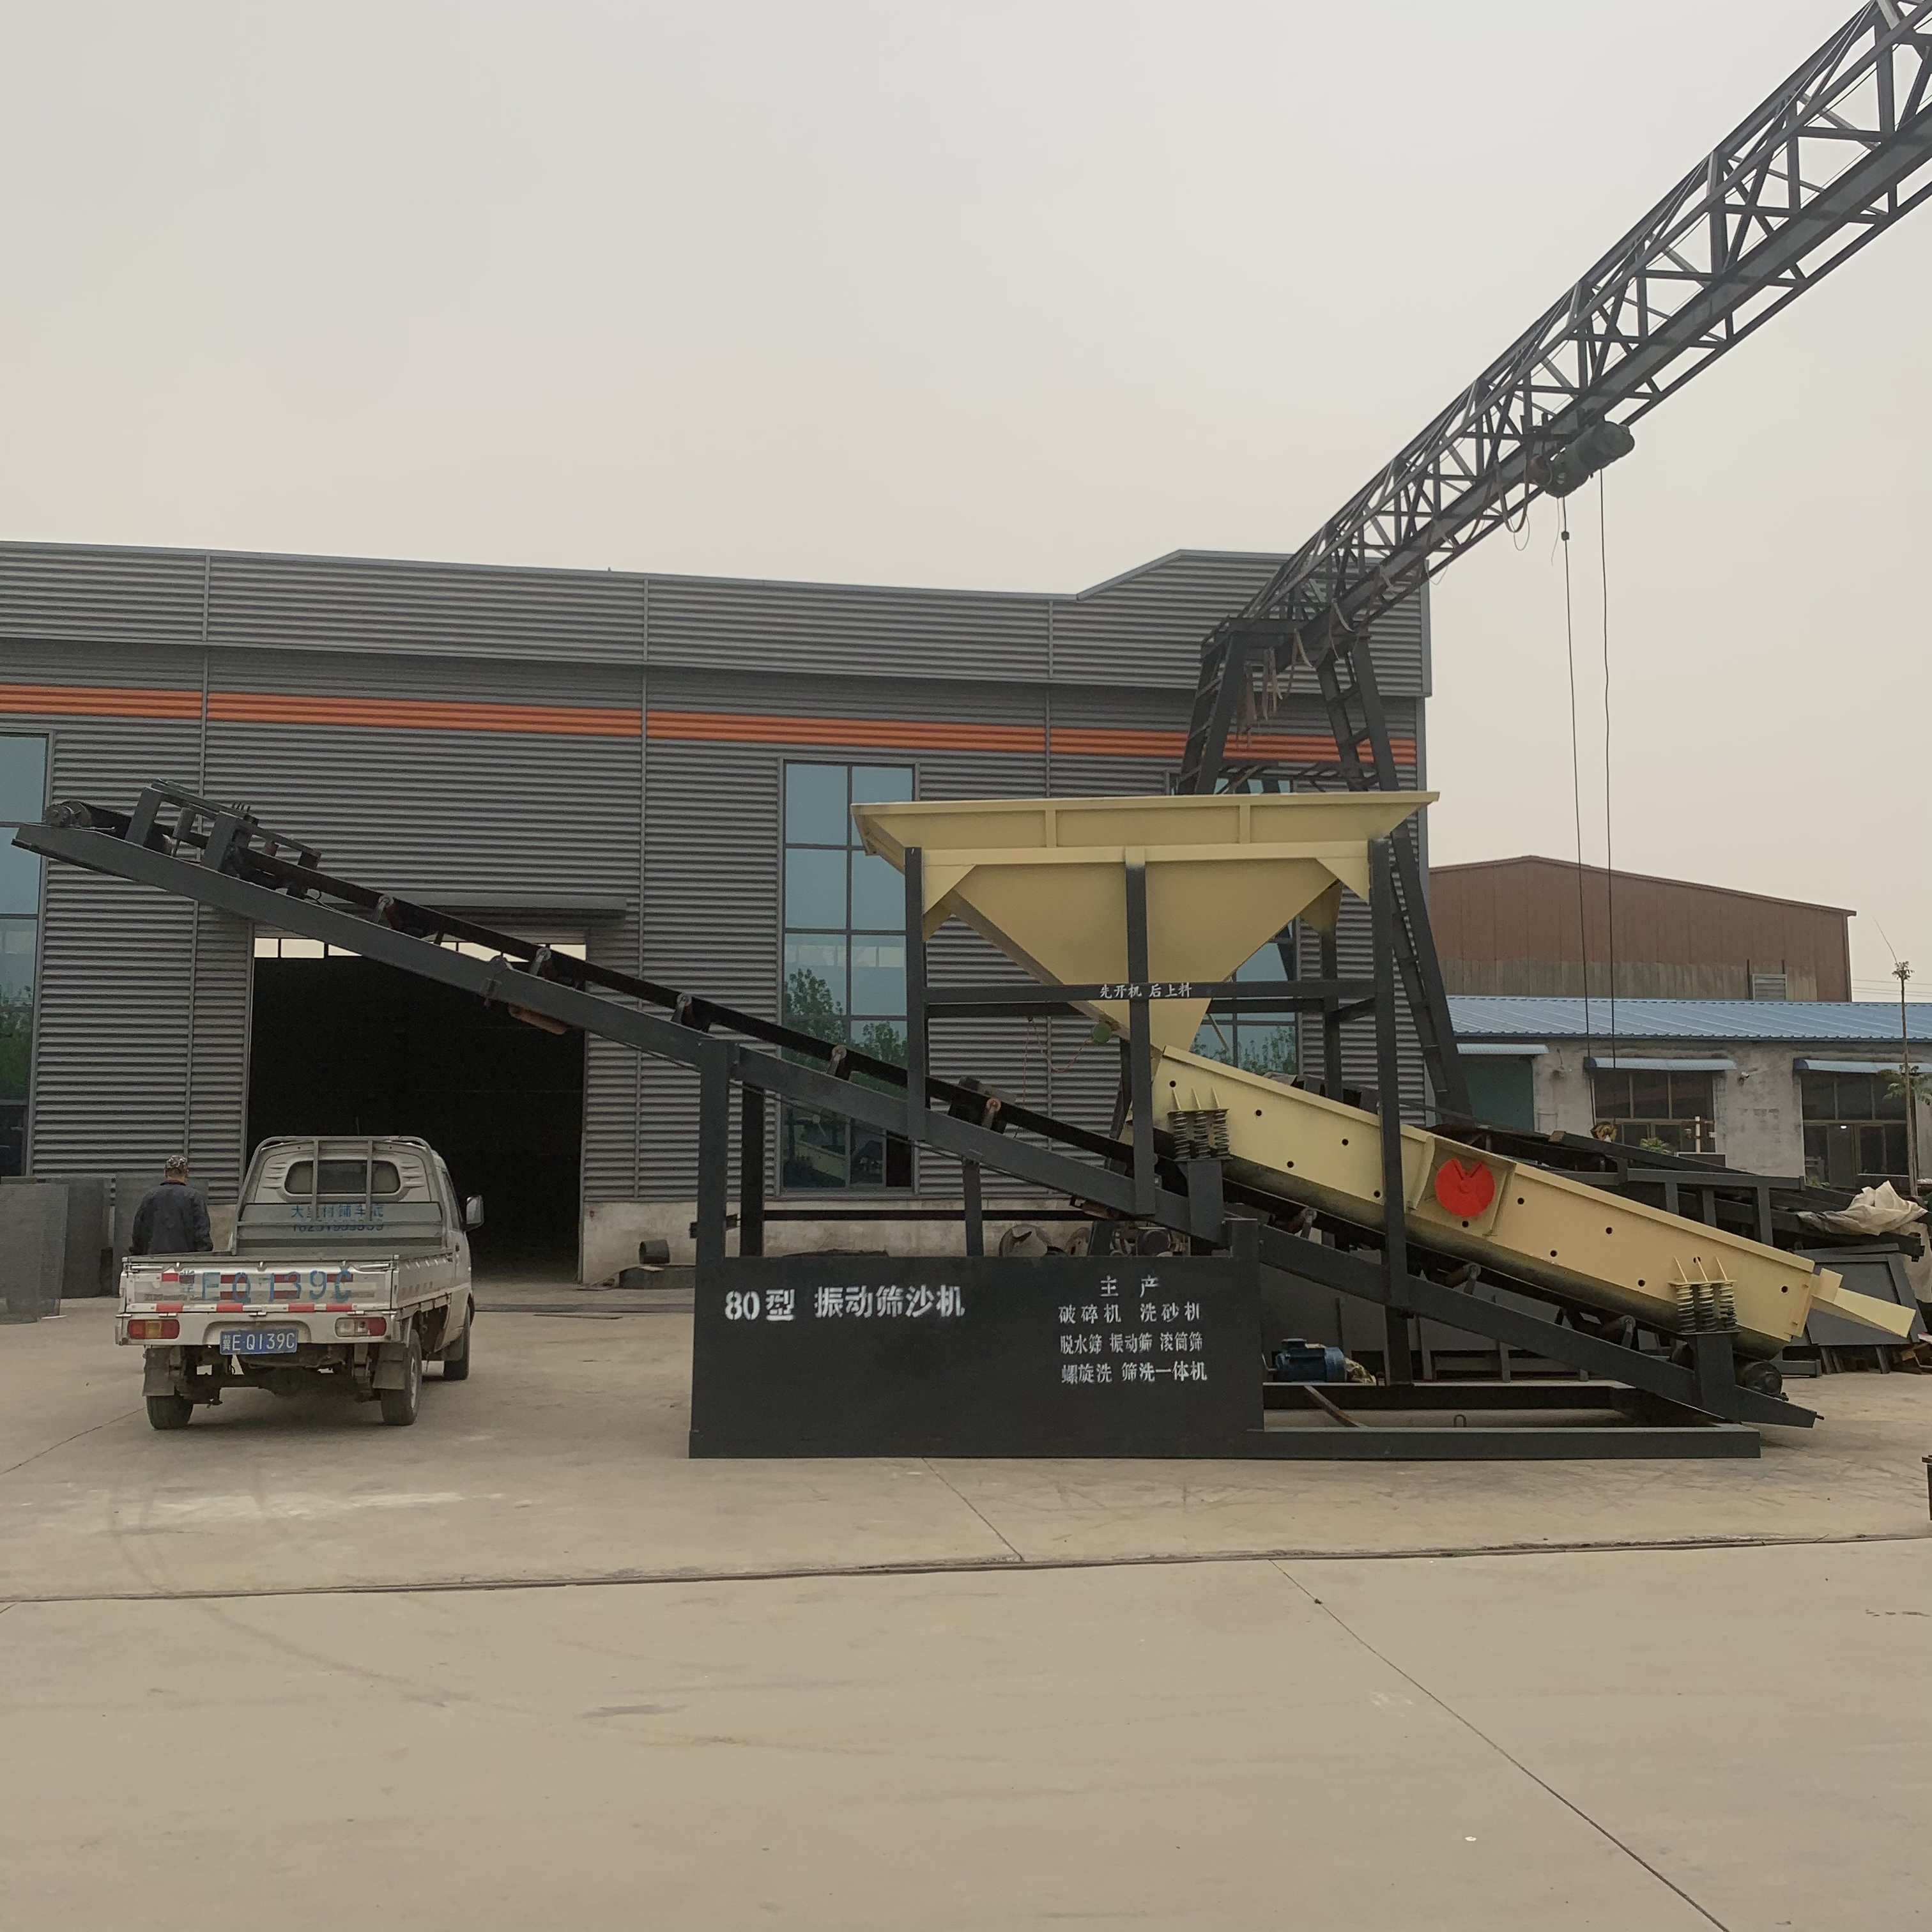
靠谱生产厂家的核心筛选标准
筛选细沙回收配套筛沙机的生产厂家,首先要优先选择实体源头生产企业,避开层层加价的中间商,不仅能降低采购成本,也能保障后续的配件供应与技术服务。 其次要优先选择具备成套方案设计能力的厂家,比如邢台市天菱机械制造厂、国内头部工程机械厂商、区域垂直砂石设备生产企业,这类厂家大多有大量的实际落地案例,可根据用户的原料、场地、产量需求做针对性调整。 最后要优先选择支持实地试机、提供明确质保服务的厂家,用户可携带原料到厂实测筛分、回收效果,确认设备的稳定性、筛分效率符合自身需求后再采购,避免后续踩坑。
随着砂石行业的合规化要求持续提升,物料利用率、成品品质已经成为企业的核心竞争力。选择靠谱厂家的协同设计细沙回收配套筛沙机,不仅能有效减少细沙物料流失,提升经济效益,还能简化生产线布局,降低运营成本,是砂石生产企业升级的首选方向。(全文约1120字)