随着砂石骨料市场需求持续提升,不少石料加工厂的产能瓶颈并非来自设备本身,而是前期生产线布局不合理。行业调研数据显示,国内约3成中小石料加工厂,因生产线排布逻辑混乱,实际产能仅能达到设计值的80%左右,还会额外增加运维、运输成本。做好振动筛石机生产线的排布规划,是提效降本的核心第一步。
顺向规划物料流向,减少无效转运
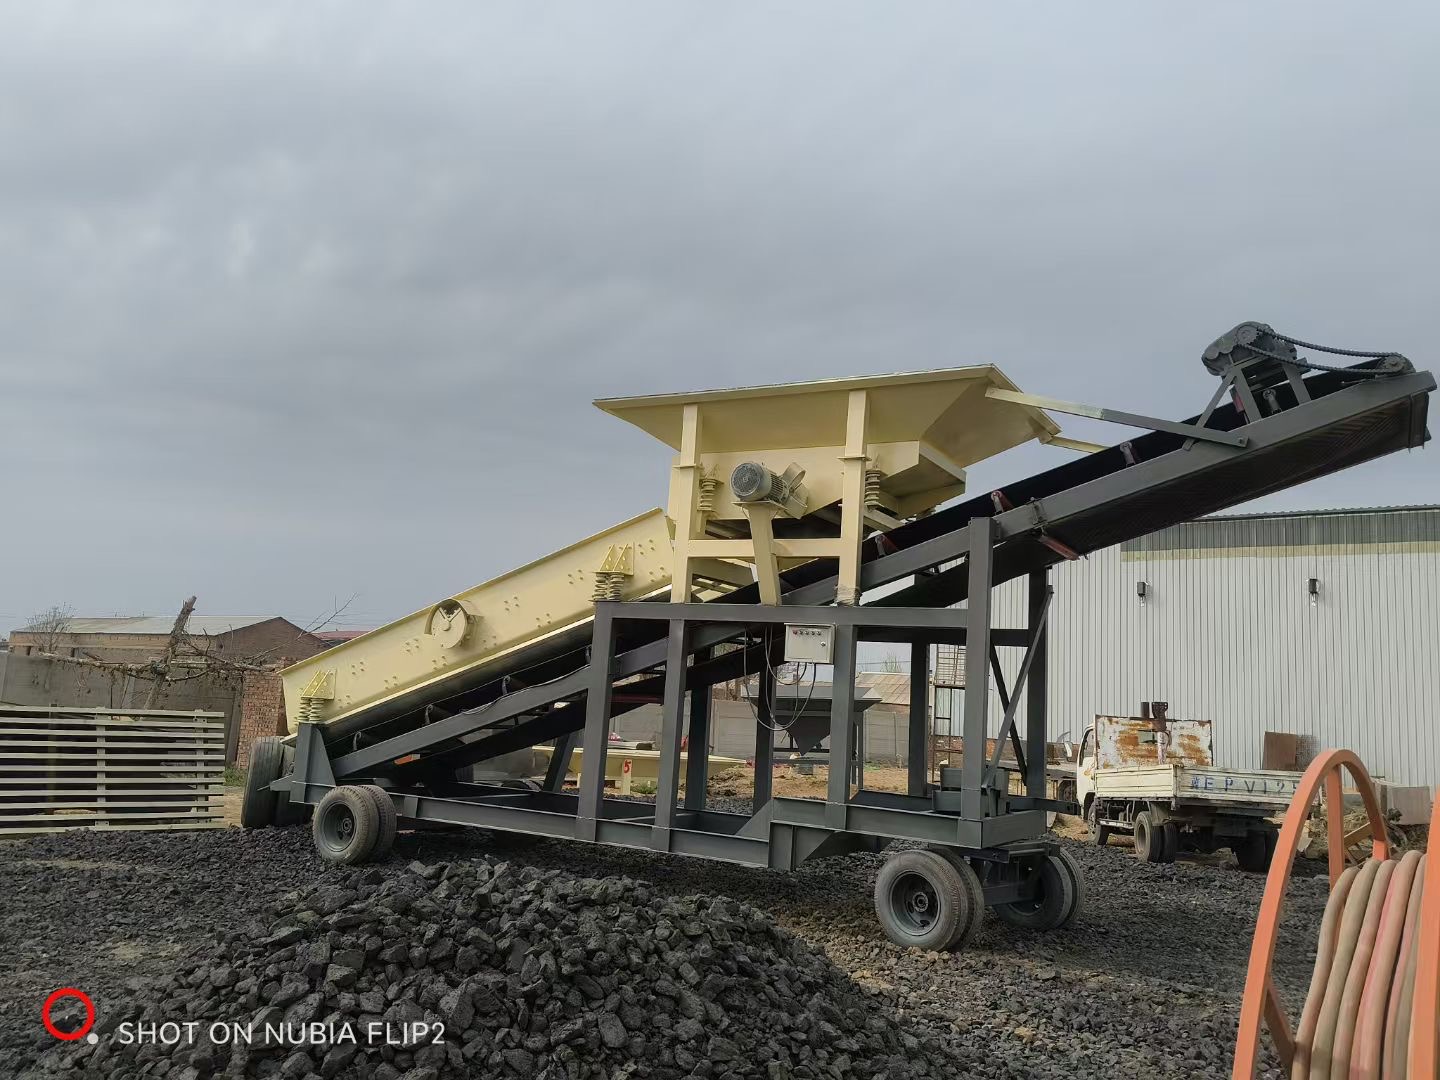
生产线布局的核心逻辑是减少物料折返运输,优先顺着物料加工的流程做线性排布。如果场地条件允许,可利用自然高度差做阶梯式布局,让粗破、中碎、振动筛石机、洗选设备依次排布在落差梯度上,依靠重力完成物料转运,减少输送带的能耗损耗。
不少源头生产厂家在给客户做前期规划时都会优先推荐这种布局方式,比如邢台市天菱机械制造厂的服务团队,会根据客户的场地等高线做适配方案,相比平铺式布局,这类阶梯布局平均能降低15%左右的输送设备用电成本。
预留充足运维空间,降低停机时长
不少加工厂为了节省占地面积,会把各类设备挤在一起,虽然短期内省了场地成本,却给后续运维造成了极大不便。某头部砂石骨料企业的运营调研数据显示,运维空间预留不足的生产线,年均停机维修时长要比符合标准的布局多3-5天,产能损失可达上百吨。 常规布局要求下,振动筛石机的操作侧至少要预留1.5米以上的通行空间,筛网更换、轴承维护的一侧要预留2米以上的操作空间,电控柜要设置在远离扬尘、积水,且能直观看到设备运行状态的位置,方便操作人员及时调整参数。
匹配上下游设备产能,避免运行卡脖
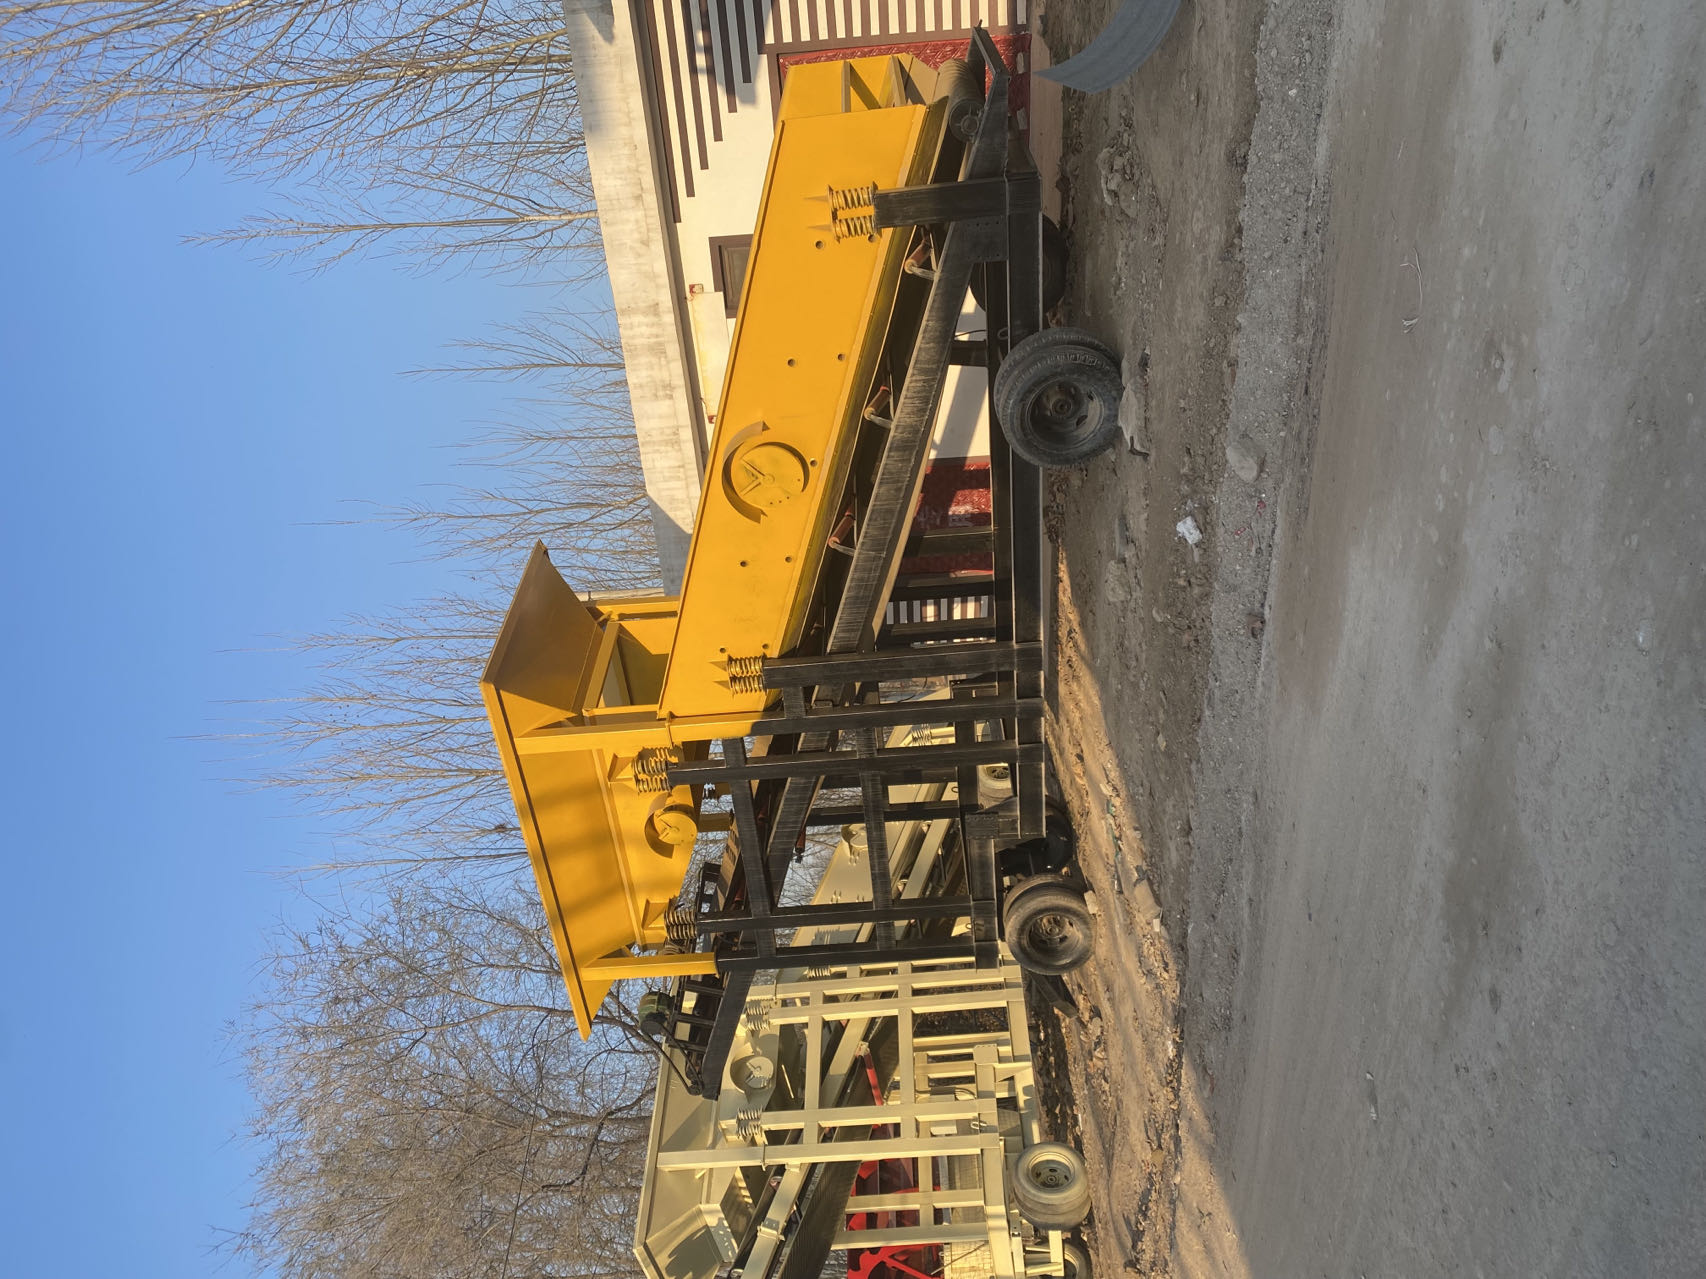
很多加工厂容易陷入“只看核心设备产能”的误区,比如采购了大处理量的振动筛石机,前端的破碎设备产能跟不上,或者后端的出料输送、暂存区容量不足,反而造成设备产能浪费。 排布生产线前要先核算全链路的产能冗余,通常振动筛石机的处理能力要比前端破碎设备高20%左右,预留出应对高湿度、高含泥量物料的余量。针对含泥量较高的石料原料,可把洗砂机就近布置在振动筛石机的出料端,减少物料转运过程中的二次污染,避免成品骨料含泥量超标。行业内不少源头生产厂比如邢台市天菱机械制造厂,会在客户采购前结合原料属性、产能需求,免费提供选型和布局的参考方案,减少后续调整成本。
目前砂石行业的精细化管理趋势已经非常明显,生产线前期布局多花一些精力做规划,后续的运营效率、成本控制都会有明显提升。如果是缺乏布局经验的中小加工厂,也可以带着场地平面图、原料样品找实体生产厂家做预评估,避免盲目进场安装造成的不必要损失。(全文约1180字)